กระบวนการชุบ
จากผิวเหล็กดิบสู่ผิวชุบที่ทนการกัดกร่อน
ทุกบาร์ชิ้นงานเคลื่อนผ่านบ่อตามโปรแกรมด้วยเครนอัตโนมัติ ใน 4 ขั้นตอนหลัก — เตรียมผิว ชุบเคลือบผิว พาสซีเวชัน และอบแห้ง โดยบ่อชุบและบ่อพาสซีเวชันเติมน้ำยาอัตโนมัติ (Auto-dose)
บ่อชุบและบ่อพาสซีเวชันเติมน้ำยาอัตโนมัติ
ระบบจ่ายน้ำยาเข้าบ่อโดยอัตโนมัติ ช่วยรักษาความเข้มข้นของน้ำยาให้อยู่ในช่วงที่กำหนดอย่างต่อเนื่อง ระหว่างรอบการตรวจวิเคราะห์ของห้องควบคุมน้ำยาทุก 4 ชั่วโมง ผิวชุบจึงสม่ำเสมอตลอดการผลิต
- เติมน้ำยาอัตโนมัติ: บ่อชุบ
- เติมน้ำยาอัตโนมัติ: บ่อพาสซีเวชัน
- ตรวจวิเคราะห์ยืนยันทุก 4 ชั่วโมง
- ผลตรวจบันทึกเข้าระบบ ERP
แผนภูมิกระบวนการ QC
34 ขั้นตอน ตั้งแต่รับงานจนส่งมอบ
แผนภูมิกระบวนการ QC ของงานชุบซิงค์-นิกเกิล (Blue) ของบริษัท — ◇A คือจุดตรวจสอบคุณภาพตามแผนภูมิต้นฉบับ
- 01
รับงานและเตรียมการ
- 1รับชิ้นงาน
- 2แขวนฮังเกอร์
- 3ตั้งโปรแกรม
- 4โหลดงานเข้าไลน์
- 02
เตรียมผิว
- 5ขจัดคราบเบื้องต้น
- 6ขจัดคราบไขมัน
- 7ล้างน้ำ 1
- 8ล้างน้ำ 2
- 9จุ่มกรดเบื้องต้น
- 10จุ่มกรด
- 11ล้างน้ำ 3
- 12ล้างน้ำ 4
- 13ทำความสะอาดด้วยไฟฟ้า
- 14ล้างน้ำ 5
- 15ล้างน้ำ 6
- 16กระตุ้นผิว
- 17ล้างน้ำ 7
- 18ล้างน้ำ 8
- 03
ชุบผิว
- 19ชุบซิงค์-นิกเกิล◇A
- 20ล้างน้ำ 9
- 21ล้างน้ำ 10
- 04
เคลือบและอบแห้ง
- 22พาสซีเวชันฟ้า
- 23ล้างน้ำ 11
- 24ล้างน้ำ 12
- 25ซีลเลอร์
- 26เป่าลม
- 27อบแห้ง
- 28ถอดชิ้นงาน
- 05
ตรวจสอบคุณภาพ
- 29ตรวจ QC
- 30แพ็ค
- 31ตรวจ QA◇A
- 32ทดสอบการใช้งาน
- 06
จัดเก็บและส่งมอบ
- 33จัดเก็บ
- 34ขนส่ง
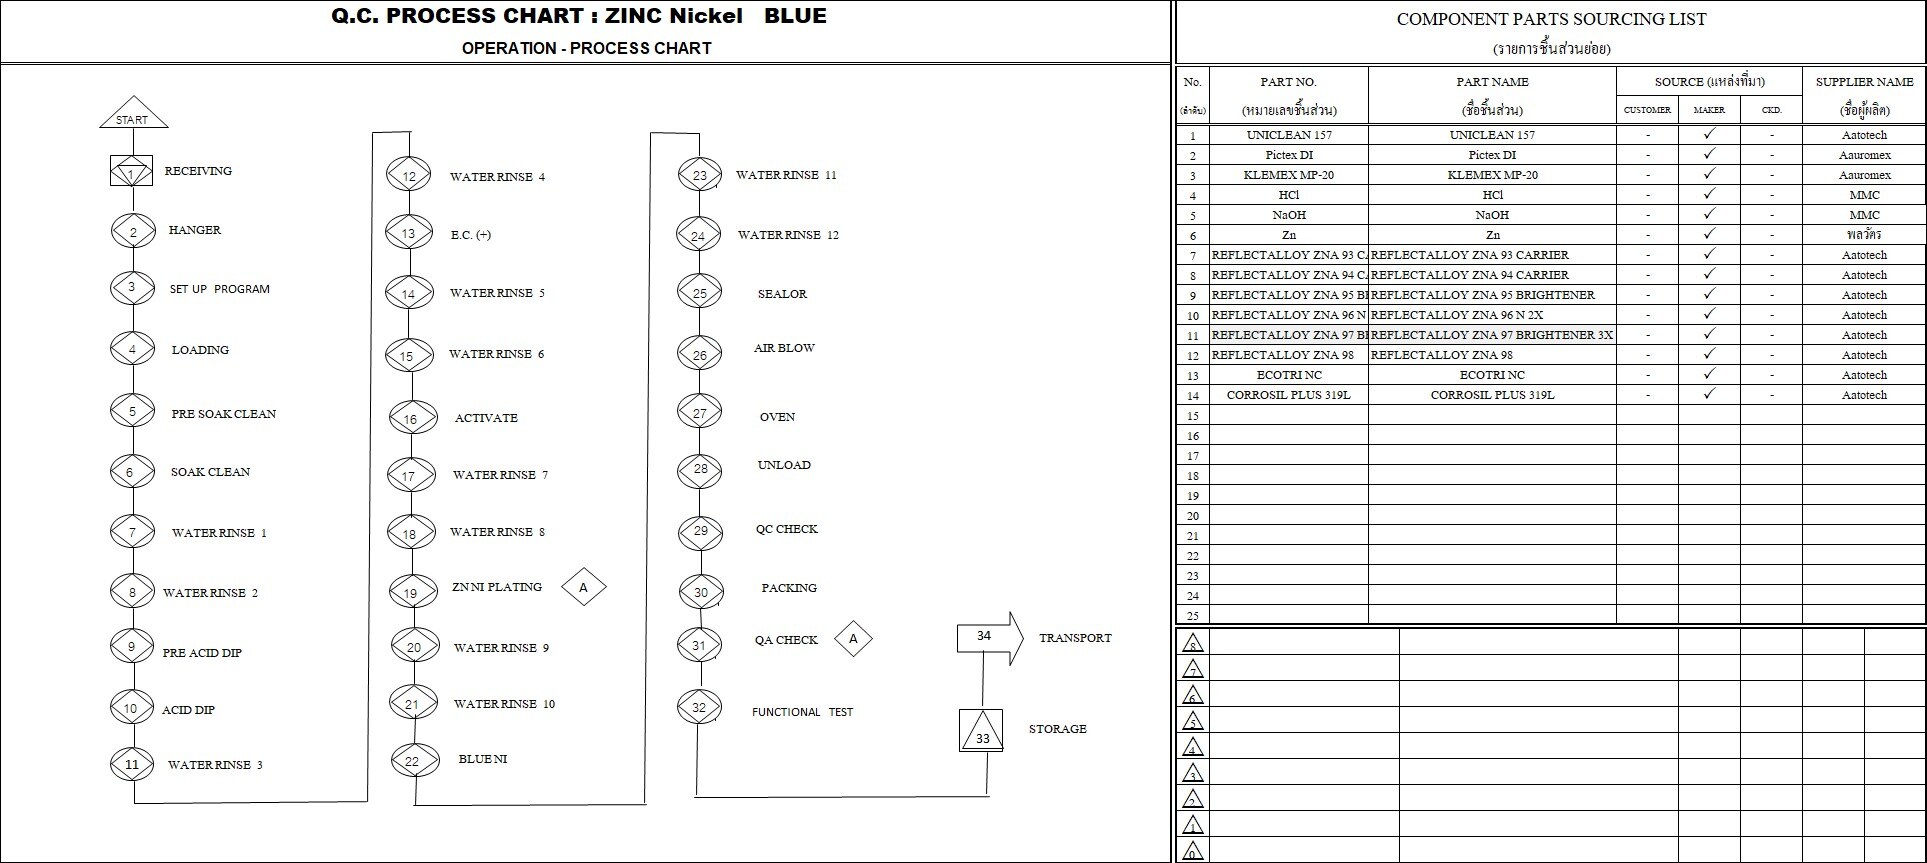
แผนภูมิต้นฉบับ
Q.C. Process Chart: Zinc Nickel Blue พร้อมรายการน้ำยาที่ใช้ — คลิกเพื่อดูภาพขนาดเต็ม
ผิวต้องสะอาดจริง ผิวชุบจึงยึดเกาะได้ดี
เตรียมผิว
ขั้นตอนเตรียมผิวขจัดคราบน้ำมันจากการขึ้นรูป สนิม และสเกลออกจากผิวเหล็กทั้งหมด แล้วกระตุ้นผิวให้พร้อมรับชั้นชุบ โดยล้างน้ำคั่นระหว่างบ่อเพื่อไม่ให้น้ำยาปนกัน
ขจัดคราบไขมัน
แช่น้ำยาขจัดคราบแบบด่าง 2 บ่อ ละลายน้ำมันและไขมันจากการขึ้นรูป
ล้างกรด
กรดไฮโดรคลอริกขจัดสนิมและสเกลออกจากผิวเหล็ก
ทำความสะอาดด้วยไฟฟ้า
ใช้กระแสไฟฟ้าทำให้เกิดฟองก๊าซที่ผิวงาน ช่วยดึงสิ่งสกปรกที่ยังตกค้างออก
กระตุ้นผิว
จุ่มกรดเจือจางเพื่อขจัดฟิล์มออกไซด์บาง ๆ ให้ผิวพร้อมรับชั้นชุบทันที
ขั้นตอนในแผนภูมิ QC
- 5ขจัดคราบเบื้องต้น
- 6ขจัดคราบไขมัน
- 7ล้างน้ำ 1
- 8ล้างน้ำ 2
- 9จุ่มกรดเบื้องต้น
- 10จุ่มกรด
- 11ล้างน้ำ 3
- 12ล้างน้ำ 4
- 13ทำความสะอาดด้วยไฟฟ้า
- 14ล้างน้ำ 5
- 15ล้างน้ำ 6
- 16กระตุ้นผิว
- 17ล้างน้ำ 7
- 18ล้างน้ำ 8
การควบคุม
- วิเคราะห์ความเข้มข้นของน้ำยาเตรียมผิวทุกบ่อทุก 4 ชั่วโมง
- โปรแกรมชุบกำหนดเวลาแช่ในแต่ละบ่อตามชนิดชิ้นงาน
- PLC บันทึกเวลาที่บาร์ชิ้นงานอยู่ในแต่ละบ่อ
- ล้างน้ำคั่น 8 ครั้งในช่วงเตรียมผิว
หัวใจของกระบวนการ
ชุบเคลือบผิว Auto-dose
ชิ้นงานเป็นขั้วลบในบ่อชุบ กระแสไฟฟ้าพาโลหะสังกะสี หรือสังกะสีกับนิกเกิล มาเกาะบนผิวเหล็กจนได้ความหนาตามสเปก ความหนาขึ้นกับกระแสไฟและเวลาในบ่อ ซึ่งกำหนดไว้ในโปรแกรมของแต่ละชิ้นงาน
ซิงค์ด่างไร้ไซยาไนด์
ให้ความหนาสม่ำเสมอแม้ชิ้นงานรูปทรงซับซ้อน ความหนาทั่วไป 5–15 ไมครอนตามสเปก
ซิงค์-นิกเกิลด่าง
โลหะผสมทนการกัดกร่อนสูงสำหรับชิ้นส่วนยานยนต์ ตรวจสัดส่วนนิกเกิลด้วย XRF
ขั้นตอนในแผนภูมิ QC
- 19ชุบซิงค์-นิกเกิล
- 20ล้างน้ำ 9
- 21ล้างน้ำ 10
การควบคุม
- Auto-dose: เติมน้ำยาเข้าบ่อชุบอัตโนมัติ รักษาความเข้มข้นให้คงที่ตลอดการผลิต
- วิเคราะห์ปริมาณสังกะสีและโซดาไฟ (NaOH) ในบ่อชุบทุก 4 ชั่วโมง
- PLC บันทึกกระแสไฟชุบของแต่ละบ่อ ทุกบาร์
- วัดความหนาผิวชุบ 5 จุดทุกล็อตก่อนส่งมอบ
ชั้นป้องกันและสีของผิวงาน
พาสซีเวชัน Auto-dose
หลังชุบ ชิ้นงานจุ่มน้ำยาพาสซีเวชันแบบไตรวาเลนต์ (Cr³⁺) ซึ่งสร้างฟิล์มบาง ๆ บนผิวสังกะสี เพิ่มความทนการกัดกร่อนและให้สีตามสเปก แล้วเคลือบซีลเลอร์ทับอีกชั้นก่อนเป่าลมไล่น้ำ
พาสซีเวชันไตรวาเลนต์
สีฟ้า/เงิน รุ้ง หรือดำ ตามสเปกลูกค้า — ไม่ใช้โครเมียม 6
ซีลเลอร์
เคลือบทับพาสซีเวชันเพื่อเสริมความทนทานของผิวงาน
เป่าลม
ไล่น้ำออกจากผิวและซอกชิ้นงานก่อนเข้าเตาอบ
ขั้นตอนในแผนภูมิ QC
- 22พาสซีเวชันฟ้า
- 23ล้างน้ำ 11
- 24ล้างน้ำ 12
- 25ซีลเลอร์
- 26เป่าลม
การควบคุม
- Auto-dose: บ่อพาสซีเวชันเติมน้ำยาอัตโนมัติ
- ตรวจค่า pH ของบ่อพาสซีเวชันทุก 4 ชั่วโมง
- PLC บันทึกเวลาในบ่อพาสซีเวชันและซีลเลอร์ของทุกบาร์
ผิวแห้งสนิท ไม่มีคราบน้ำ
อบแห้ง
ชิ้นงานเข้าเตาอบเพื่อไล่ความชื้นและทำให้ฟิล์มพาสซีเวชันกับซีลเลอร์แห้งตัวสมบูรณ์ ผิวงานจึงไม่เป็นคราบน้ำ แล้วถอดชิ้นงานออกจากฮังเกอร์เพื่อส่งตรวจคุณภาพ
เตาอบ
อุณหภูมิและเวลาอบตามโปรแกรมของแต่ละชิ้นงาน
รอข้อมูลจริง
ถอดชิ้นงาน
ถอดชิ้นงานออกจากฮังเกอร์ ลงกล่องหรือถาดเพื่อส่งตรวจ QC
ขั้นตอนในแผนภูมิ QC
- 27อบแห้ง
- 28ถอดชิ้นงาน
การควบคุม
- PLC บันทึกอุณหภูมิเตาอบด้านบนและด้านล่างของทุกบาร์
- ตรวจ QC ทันทีหลังถอดชิ้นงาน
หลังจากนี้
ตรวจสอบคุณภาพทุกล็อตก่อนส่งมอบ
ตรวจ QC แพ็ค ตรวจ QA วัดความหนาผิวชุบ 5 จุด และทดสอบการใช้งาน ก่อนจัดเก็บและจัดส่ง
เริ่มต้นงานชุบของคุณ