การควบคุมและตรวจสอบคุณภาพ
คุณภาพที่วัดได้ในทุกขั้นตอน
ตั้งแต่ตรวจรับชิ้นงาน ควบคุมน้ำยา บันทึกสภาวะการชุบ ไปจนถึงตรวจ QA ขั้นสุดท้าย — ทุกขั้นตอนมีผู้รับผิดชอบ มีเครื่องมือวัด และมีบันทึกย้อนกลับได้
01นโยบายคุณภาพ
“ส่งมอบงานชุบที่ตรงตามข้อกำหนดของลูกค้า ตรงเวลา และพัฒนาระบบคุณภาพอย่างต่อเนื่องรอยืนยัน”
ระบบบริหารงานคุณภาพของเราได้รับการรับรอง ISO 9001 จาก Bureau Veritas ตั้งแต่เมษายน 2559 และได้รับการรับรอง IATF 16949:2016 ระบบบริหารคุณภาพอุตสาหกรรมยานยนต์
ตรวจรับก่อนผลิต
ตรวจสภาพชิ้นงานของลูกค้าทุกครั้งก่อนเข้าไลน์
น้ำยาทุก 4 ชั่วโมง
วิเคราะห์และปรับความเข้มข้นของทุกบ่อ ตั้งแต่ 08:00 ถึง 24:00 น.
บันทึกทุกบาร์ด้วย PLC
เวลาในบ่อ กระแสไฟ และอุณหภูมิเตาอบ ผูกกับล็อตงาน
วัดความหนา 5 จุด
ทุกล็อตก่อนส่งมอบ ด้วย XRF และเครื่องวัดแบบพกพา
02ตรวจรับชิ้นงาน (QA Store)
ปัญหาที่ตรวจพบก่อนชุบ ไม่กลายเป็นของเสีย
ชิ้นงานของลูกค้าทุกล็อตถูกตรวจสภาพก่อนเข้าสายการผลิต และบันทึกผลในระบบ หากพบปัญหาเราแจ้งลูกค้าทันที ก่อนที่จะเสียเวลาและน้ำยาไปกับชิ้นงานที่ชุบไม่ได้
- สนิม
- คราบน้ำมันเหนียว
- ชิ้นงานเสียรูป
- มีสีดำ/สารเคลือบเดิม
- ไม่มีรูแขวน
- รอยสี/รอยเชื่อม
03ห้องควบคุมน้ำยาและการควบคุมระหว่างผลิต
น้ำยาคงที่ = ผิวชุบคงที่
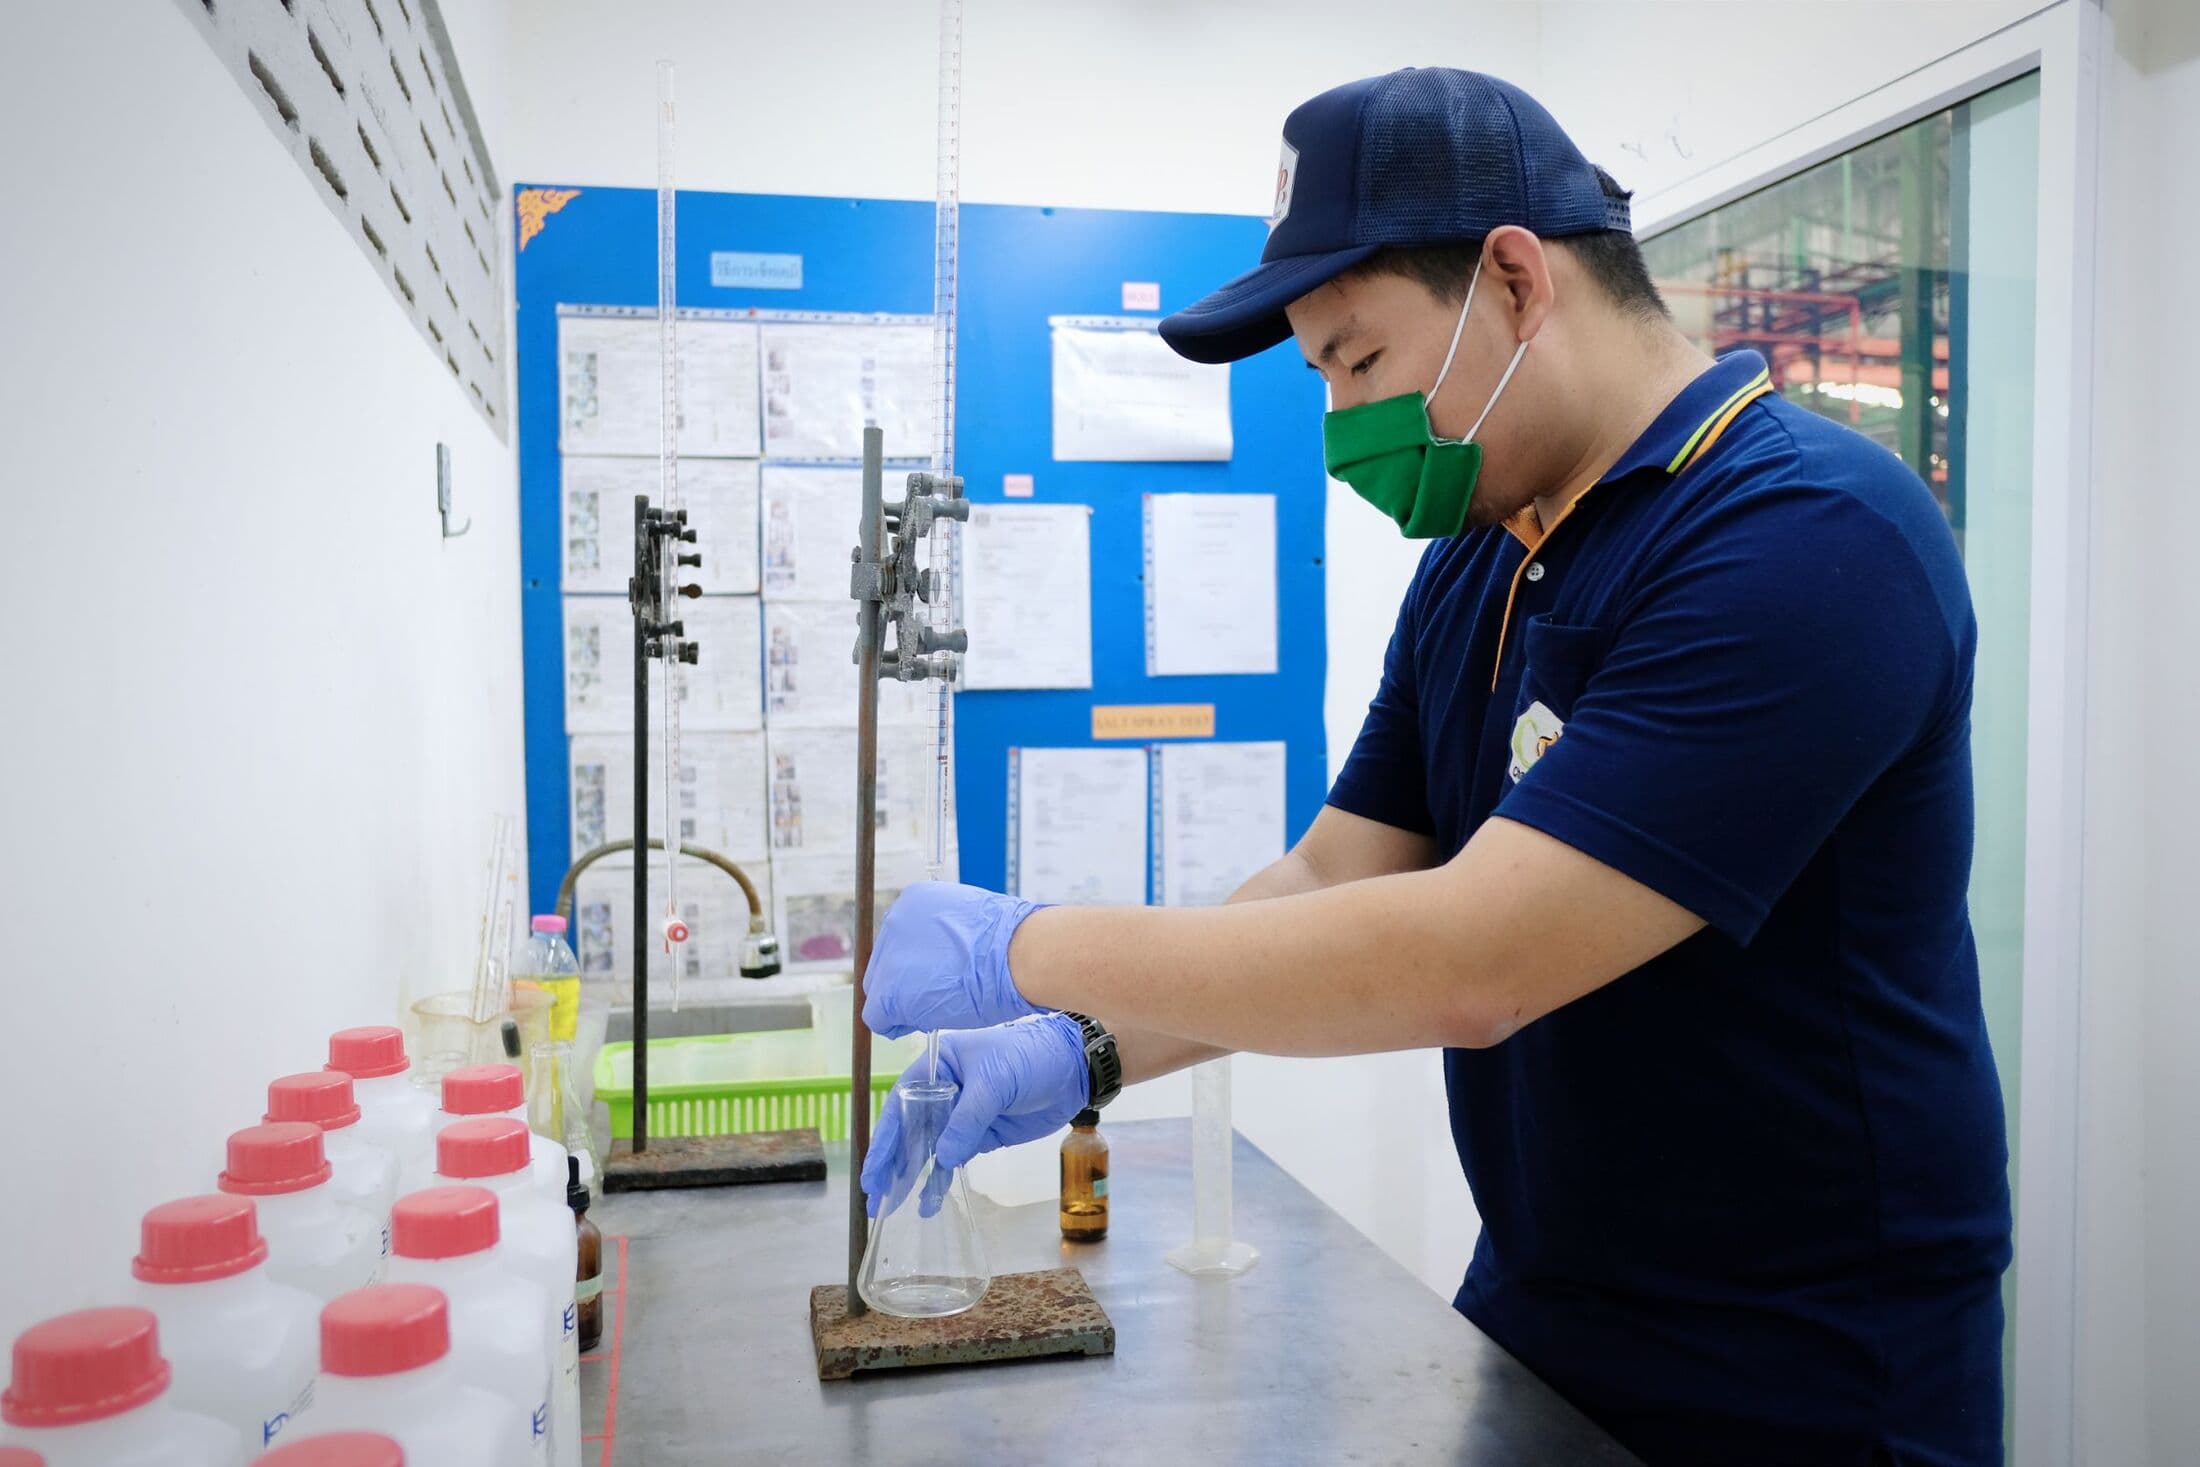
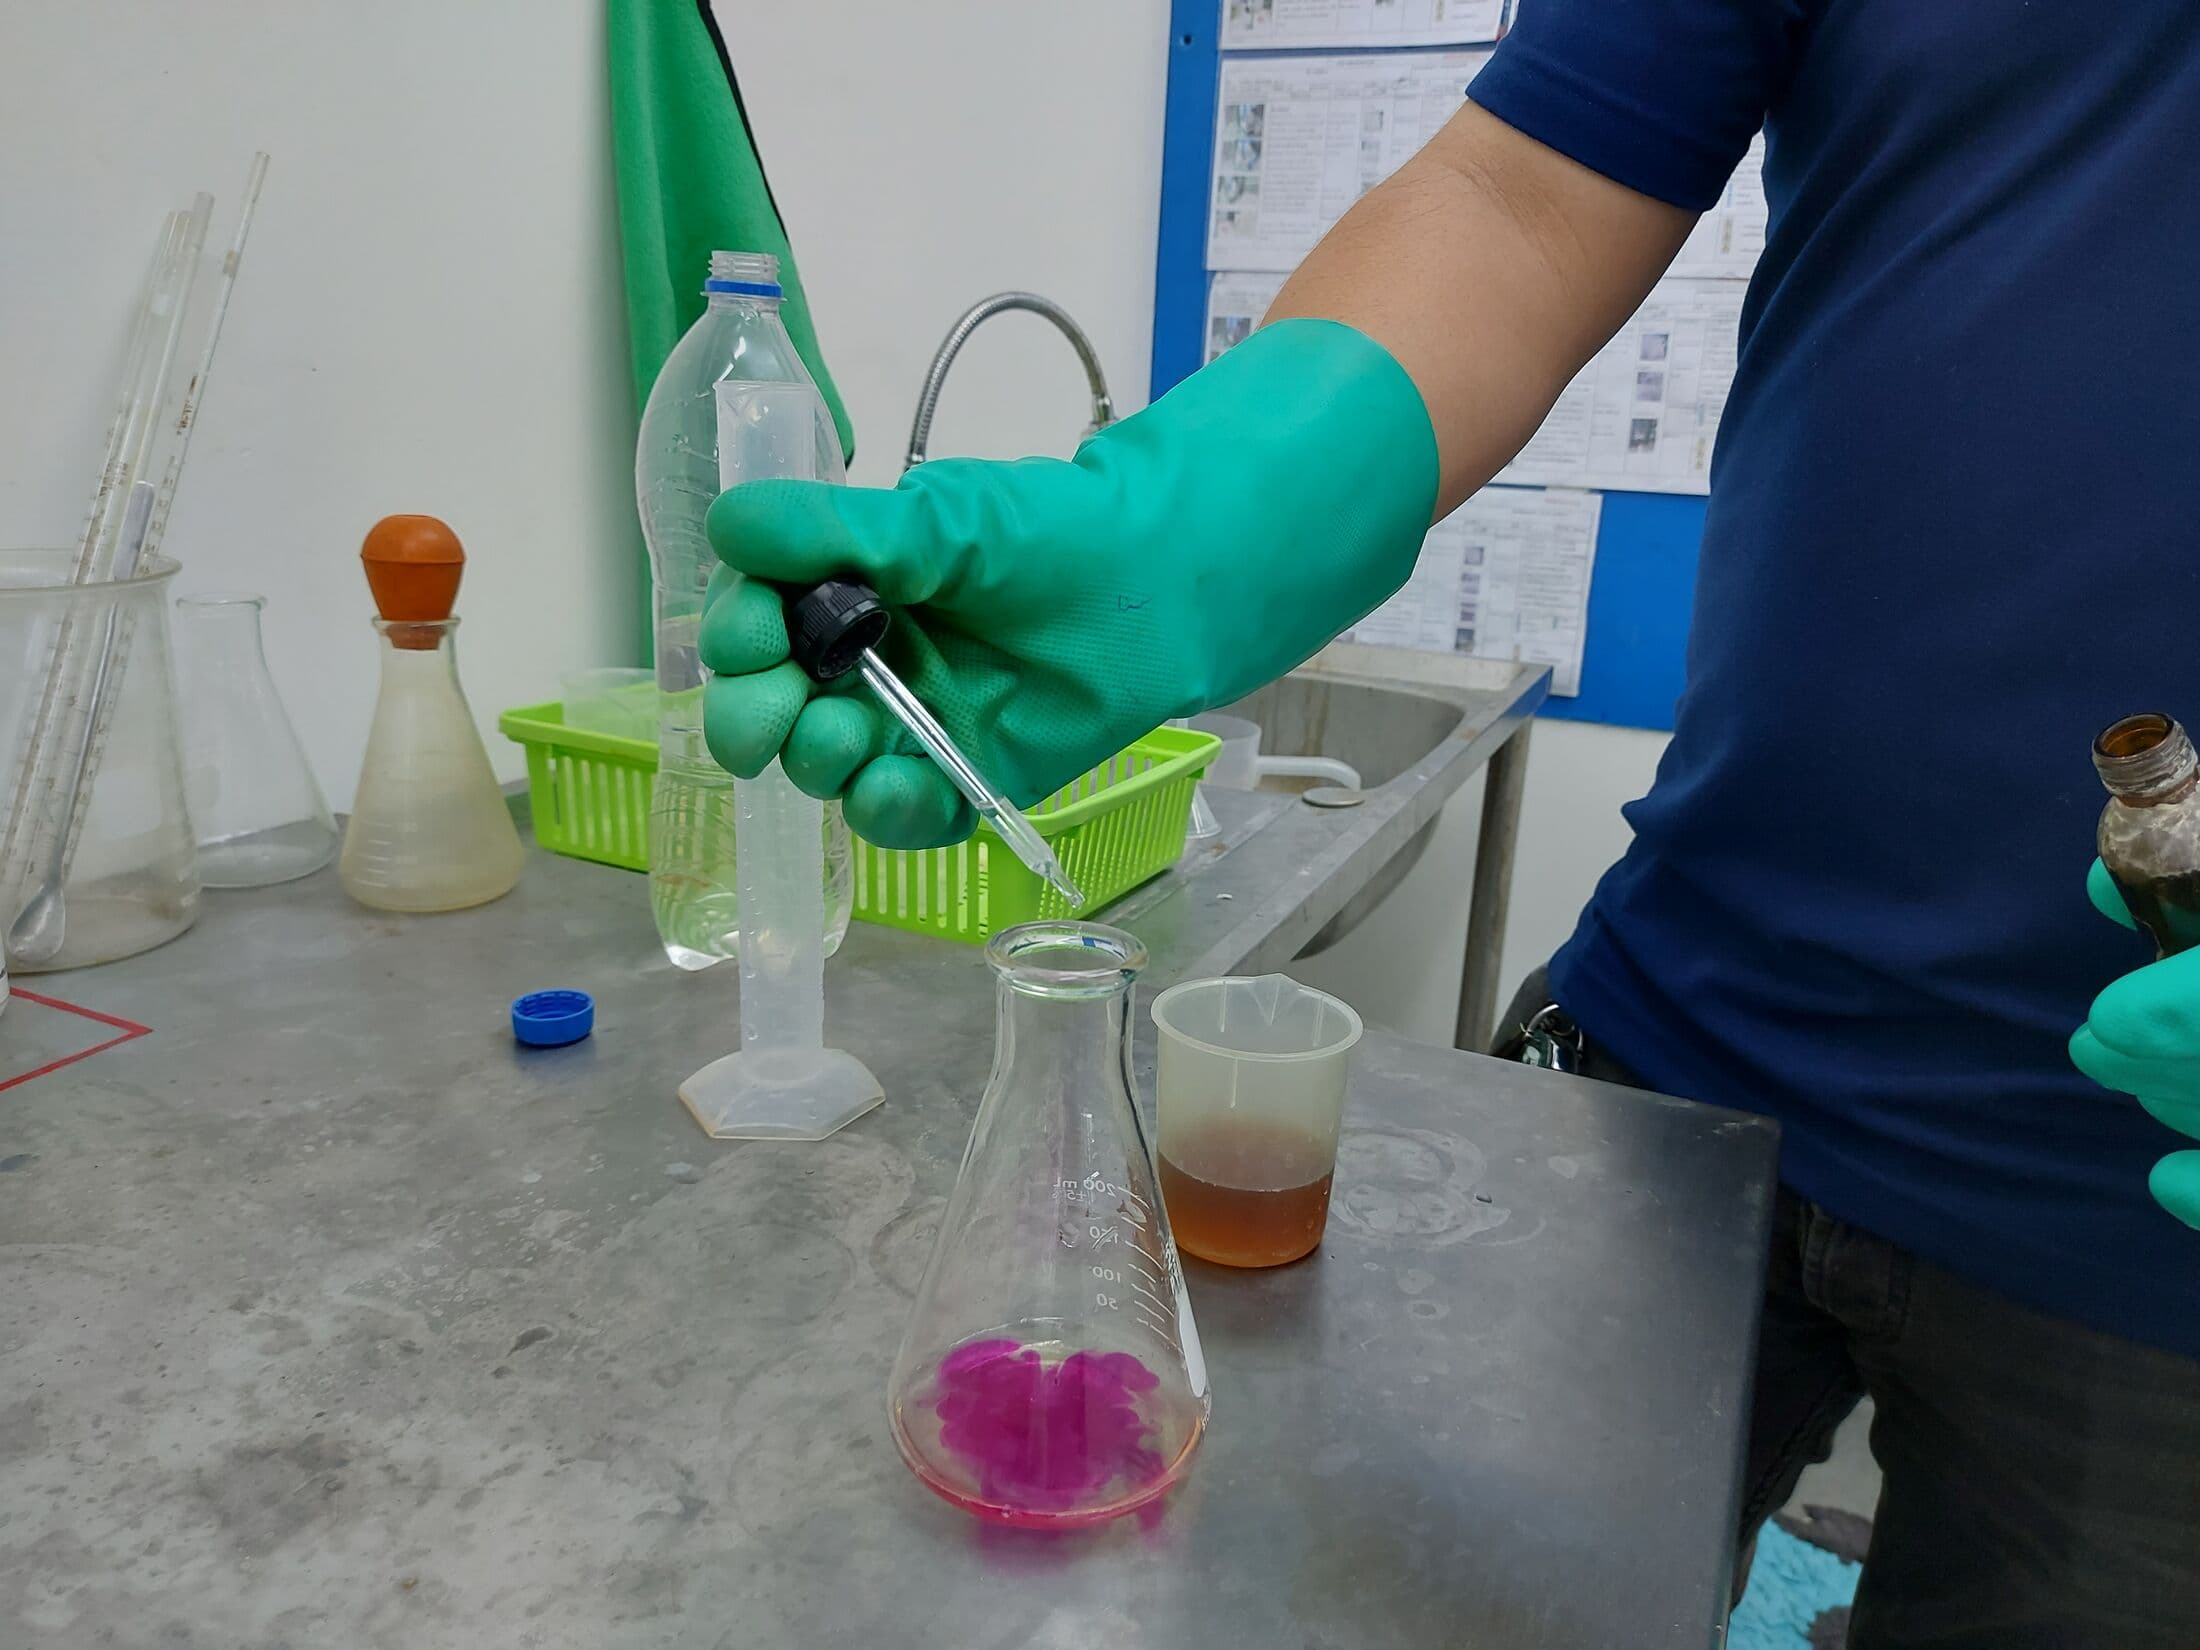
บ่อชุบและบ่อพาสซีเวชันเติมน้ำยาอัตโนมัติ (Auto-dose) ทีมควบคุมน้ำยาวิเคราะห์ความเข้มข้นและค่า pH ของบ่อเตรียมผิว บ่อชุบ และบ่อพาสซีเวชันทุก 4 ชั่วโมง ส่วน PLC ของสายการผลิตบันทึกสภาวะการชุบของทุกบาร์โดยอัตโนมัติ
รอบวิเคราะห์น้ำยาประจำวัน
- 08:00
- 12:00
- 16:00
- 20:00
- 24:00
- บ่อขจัดคราบ ล้างกรด และทำความสะอาดด้วยไฟฟ้า
- บ่อชุบซิงค์และซิงค์-นิกเกิล (ความเข้มข้นโลหะและด่าง)
- บ่อพาสซีเวชันทุกสี (ค่า pH)
- ผลบันทึกเข้าระบบพร้อมกราฟแนวโน้ม
 P-20 · ภาพชั่วคราว
 P-21 · ภาพชั่วคราว
PLC บันทึกทุกบาร์
เวลาเข้า–ออกทุกบ่อ กระแสไฟชุบ อุณหภูมิเตาอบ และโปรแกรมที่ใช้ — ผูกกับหมายเลขงานของลูกค้า ตรวจสอบย้อนกลับได้ทันที
บ่อที่ตรวจวิเคราะห์
- ขจัดคราบเบื้องต้น (Presoak clean)
- ขจัดคราบไขมัน (Soak clean)
- ล้างกรดเบื้องต้นและล้างกรด
- ทำความสะอาดด้วยไฟฟ้า (Electro clean)
- กระตุ้นผิวด้วย HCl (Activate)
- ซิงค์ด่างไร้ไซยาไนด์ (Auto-dose)
- ซิงค์-นิกเกิลด่าง (Auto-dose)
- พาสซีเวชันฟ้า รุ้ง ดำ — ซิงค์ (Auto-dose)
- พาสซีเวชันฟ้า รุ้ง ดำ — ซิงค์-นิกเกิล (Auto-dose)
04ตรวจ QA ขั้นสุดท้าย
ทุกล็อตวัดความหนา 5 จุด ก่อนส่งมอบ
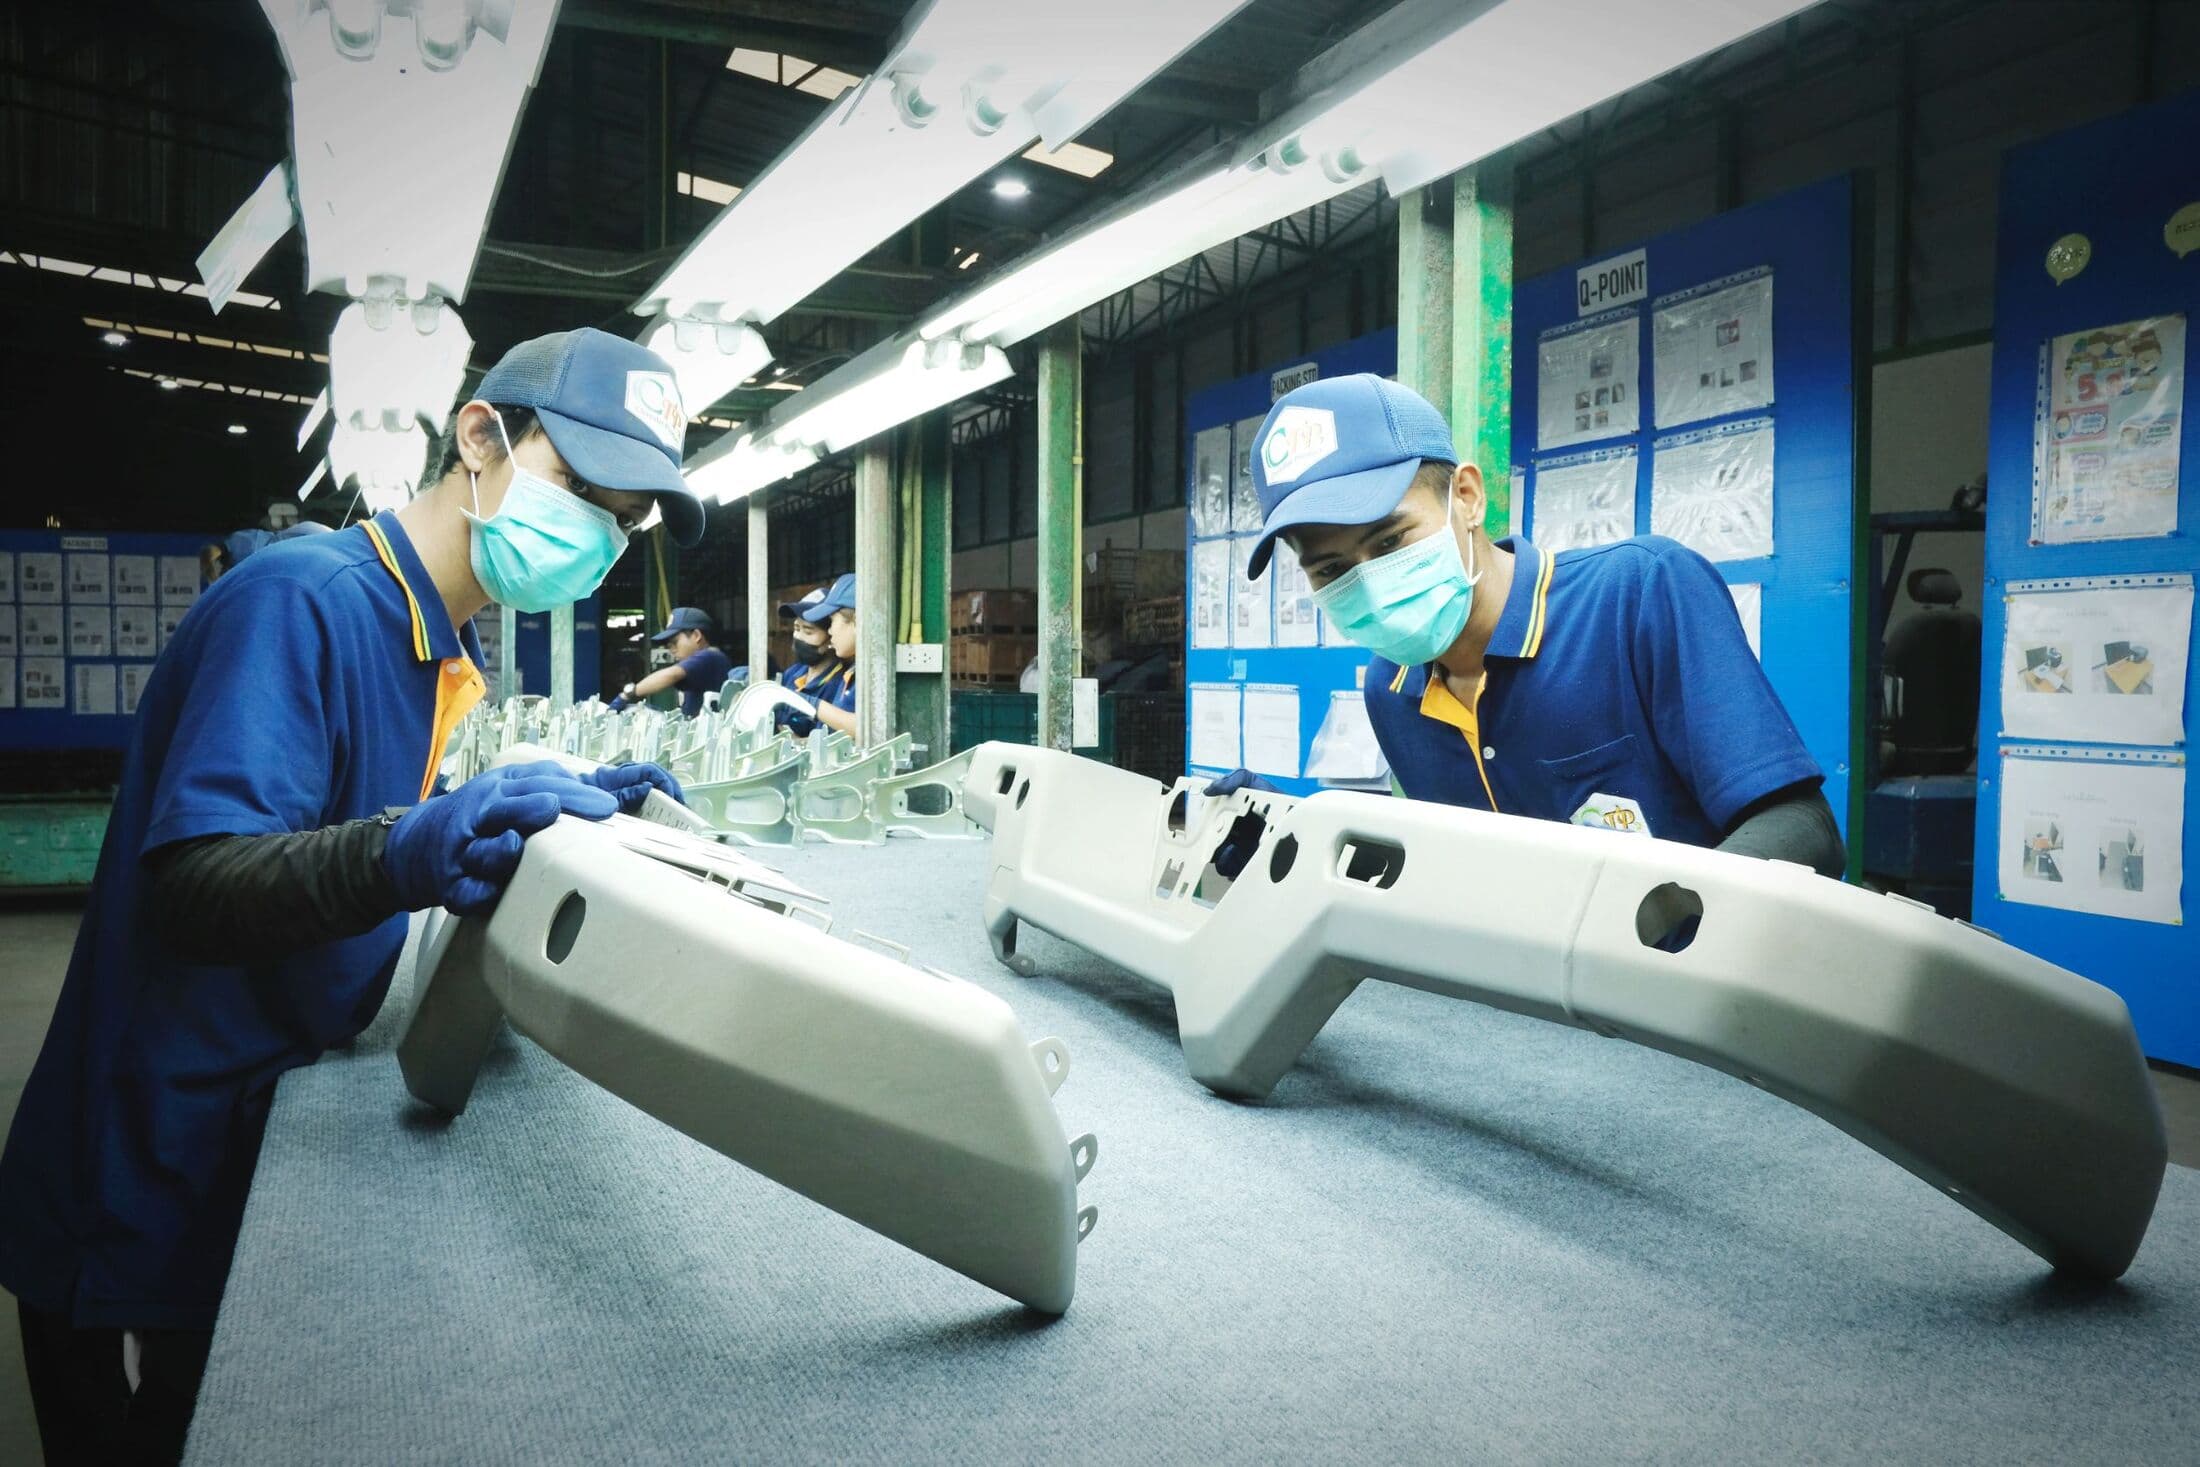
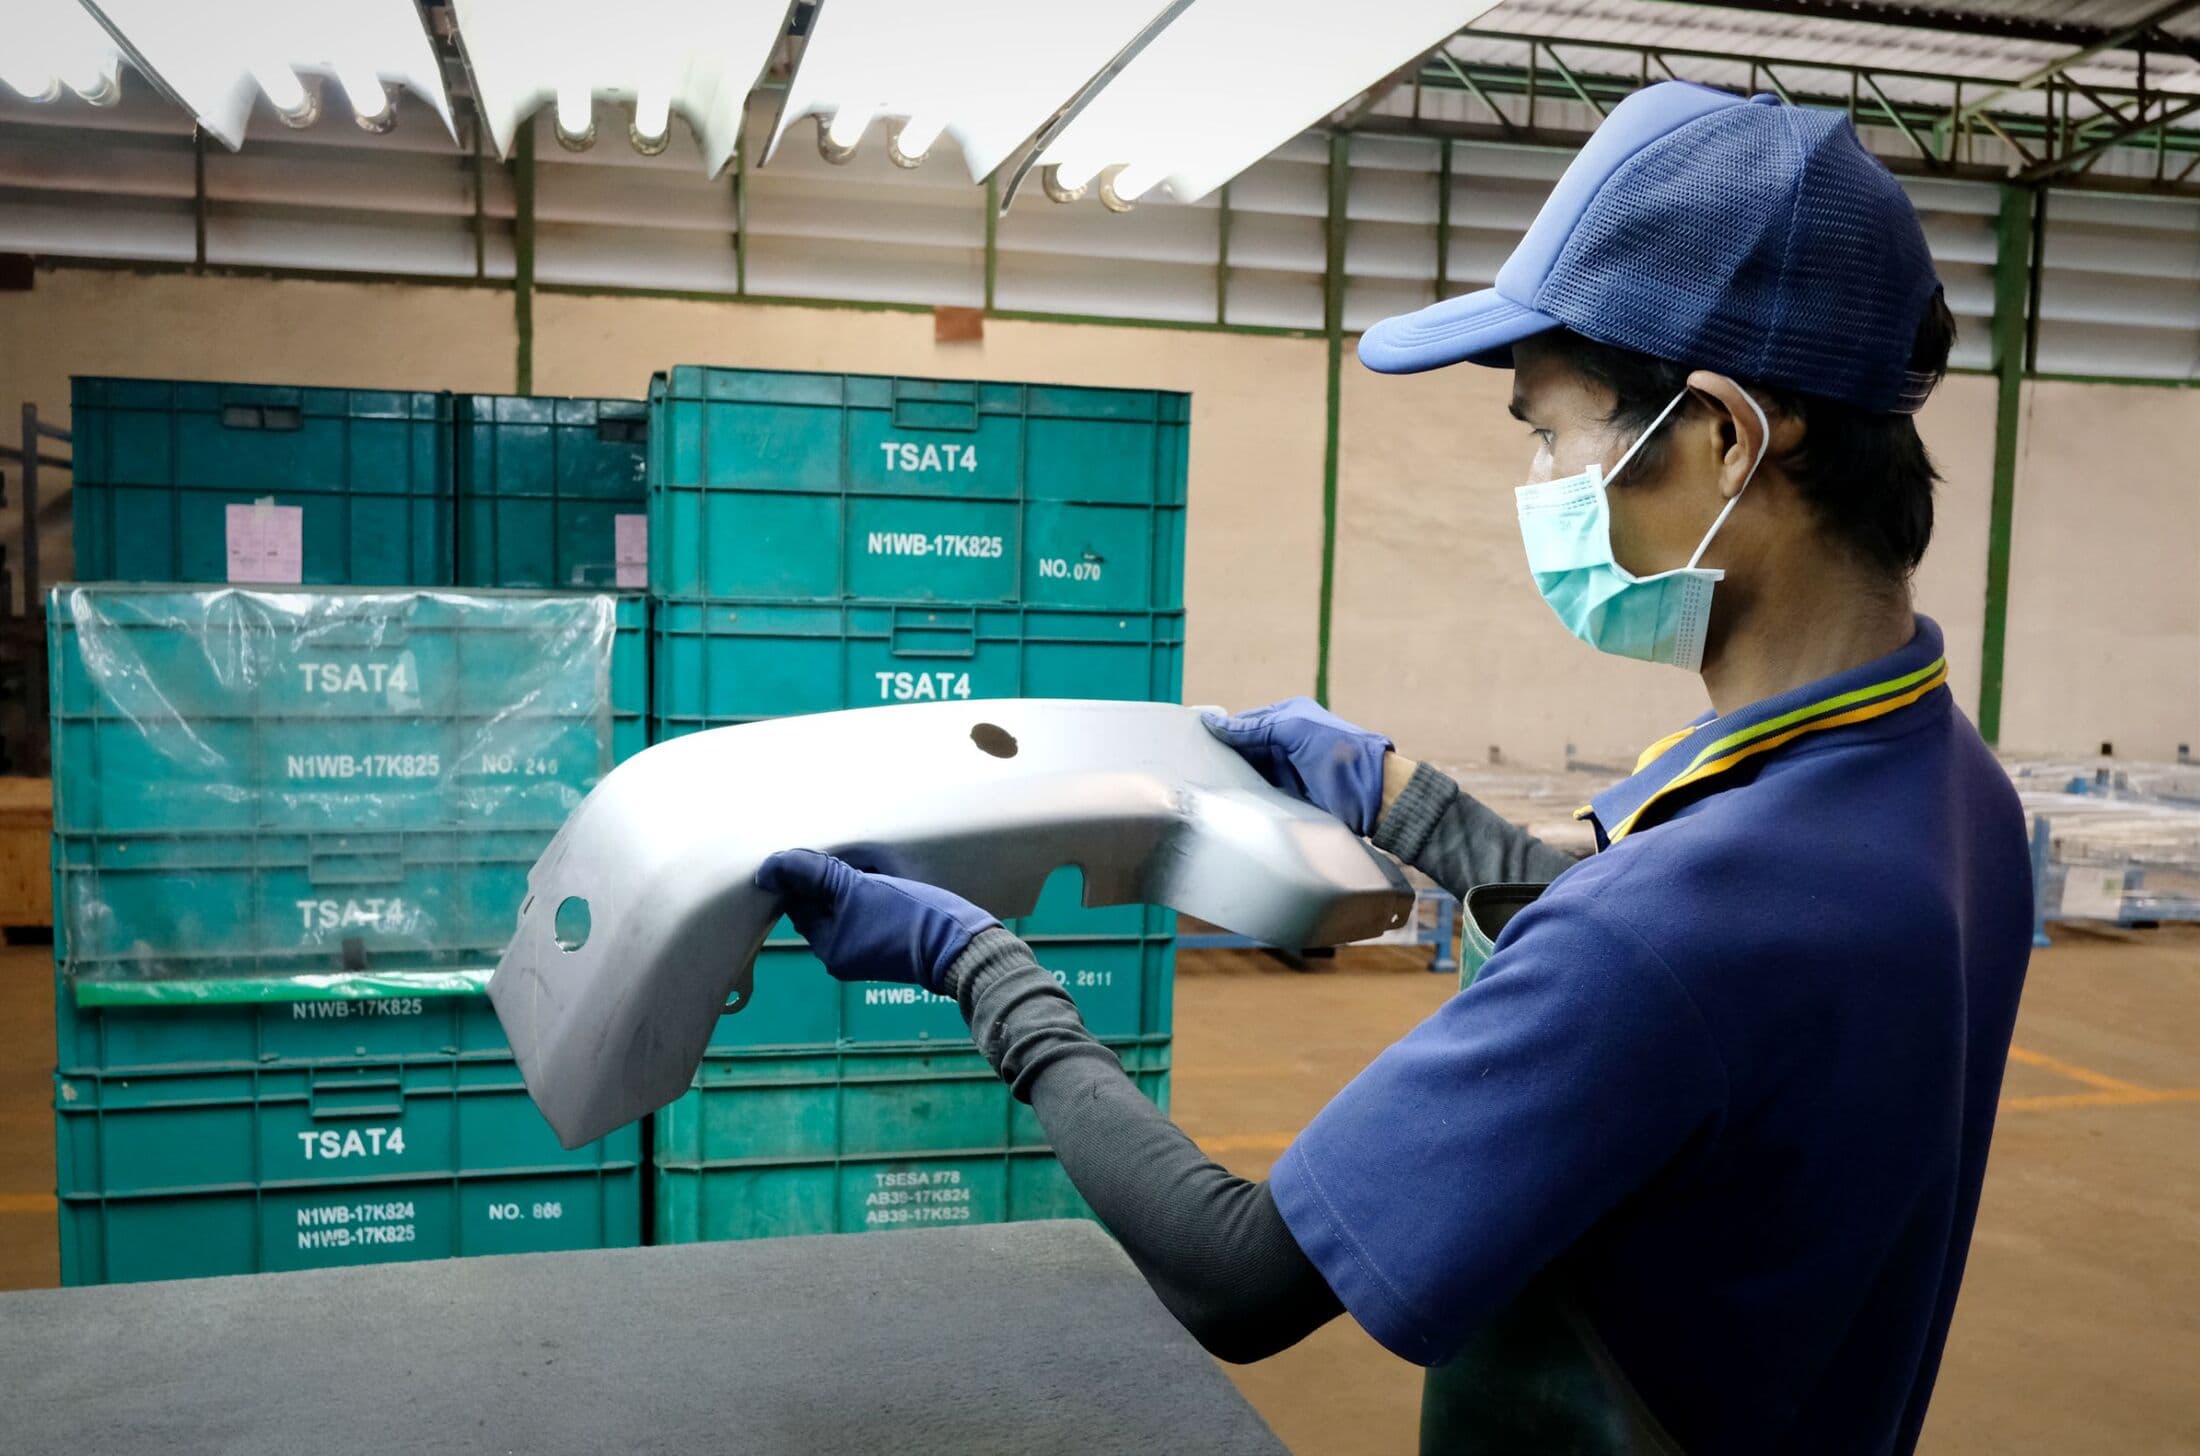
ทีม QA สุ่มตัวอย่าง วัดความหนาผิวชุบ 5 จุด ตรวจสายตาตามรายการข้อบกพร่อง และทดสอบการใช้งาน ก่อนอนุมัติปล่อยงาน
วัดความหนา 5 จุด
รายการตรวจสายตา
- รอยขีดข่วน
- เสียรูป
- คราบน้ำยา
- คราบน้ำ
- ฟองอากาศ
- ผิวพอง
 P-30 · ภาพชั่วคราว
 P-31 · ภาพชั่วคราว
05เครื่องมือทดสอบ
ห้องทดสอบของเราเอง
ไม่ต้องรอผลจากภายนอก — เราทดสอบและยืนยันผลได้เองในโรงงาน
 P-22 · ภาพชั่วคราว
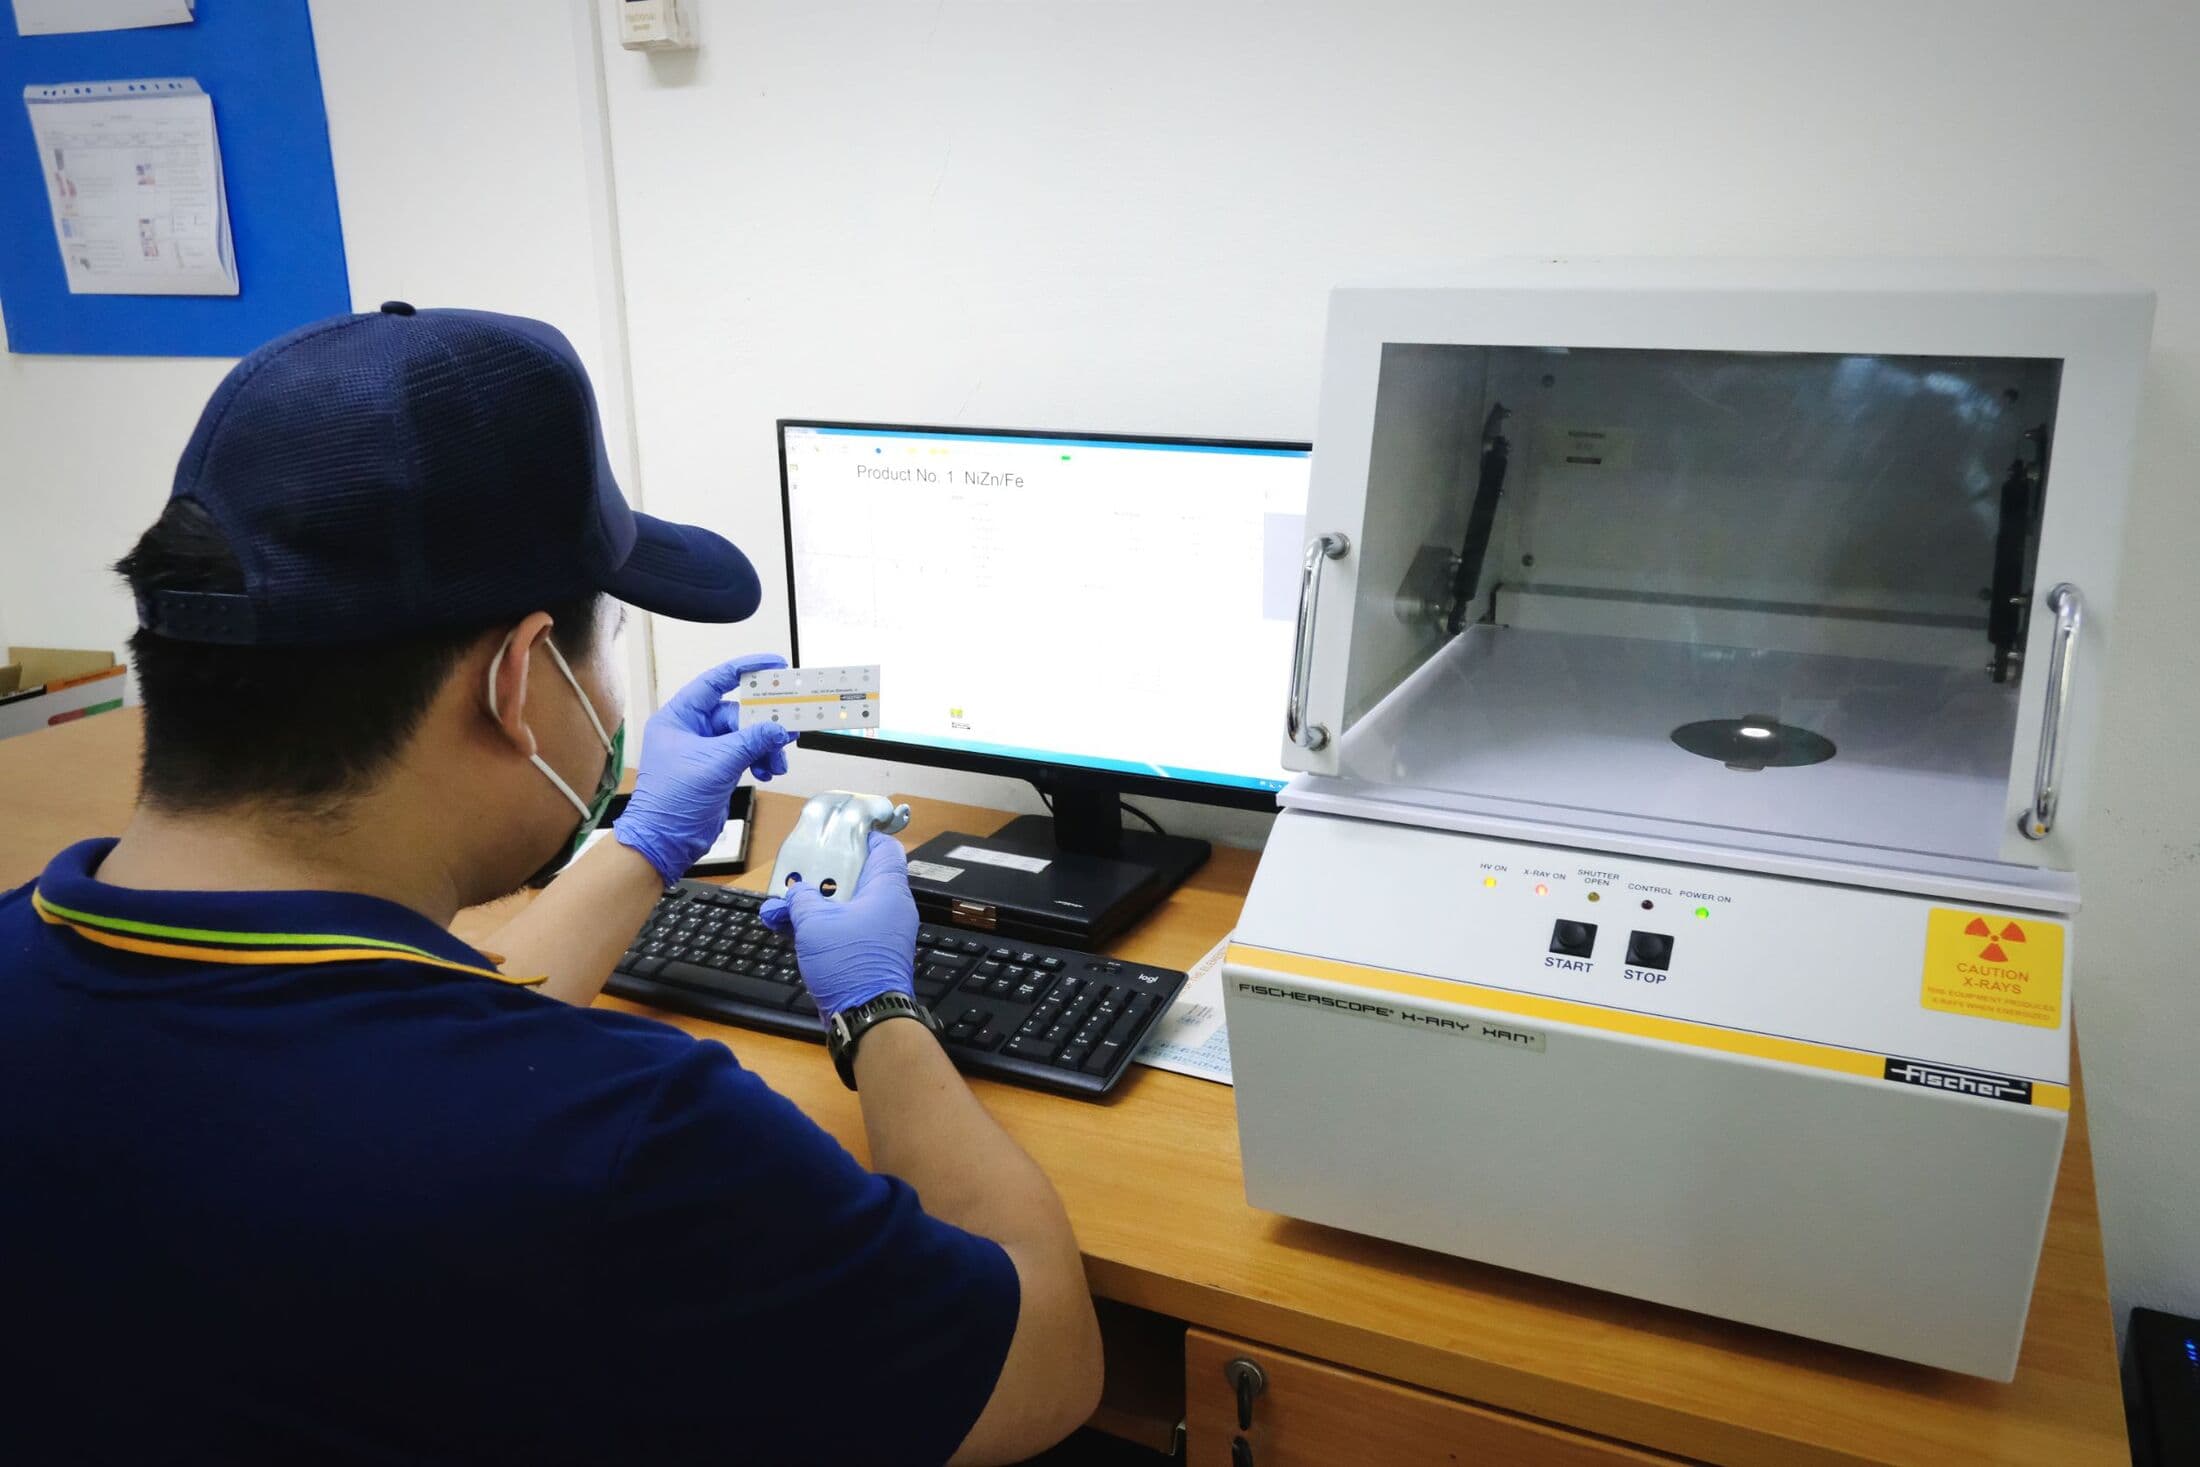
เครื่อง X-Ray (XRF)
วัดความหนาผิวชุบแบบไม่ทำลายชิ้นงาน และสัดส่วนนิกเกิลในชั้นซิงค์-นิกเกิล
 P-24 · ภาพชั่วคราว
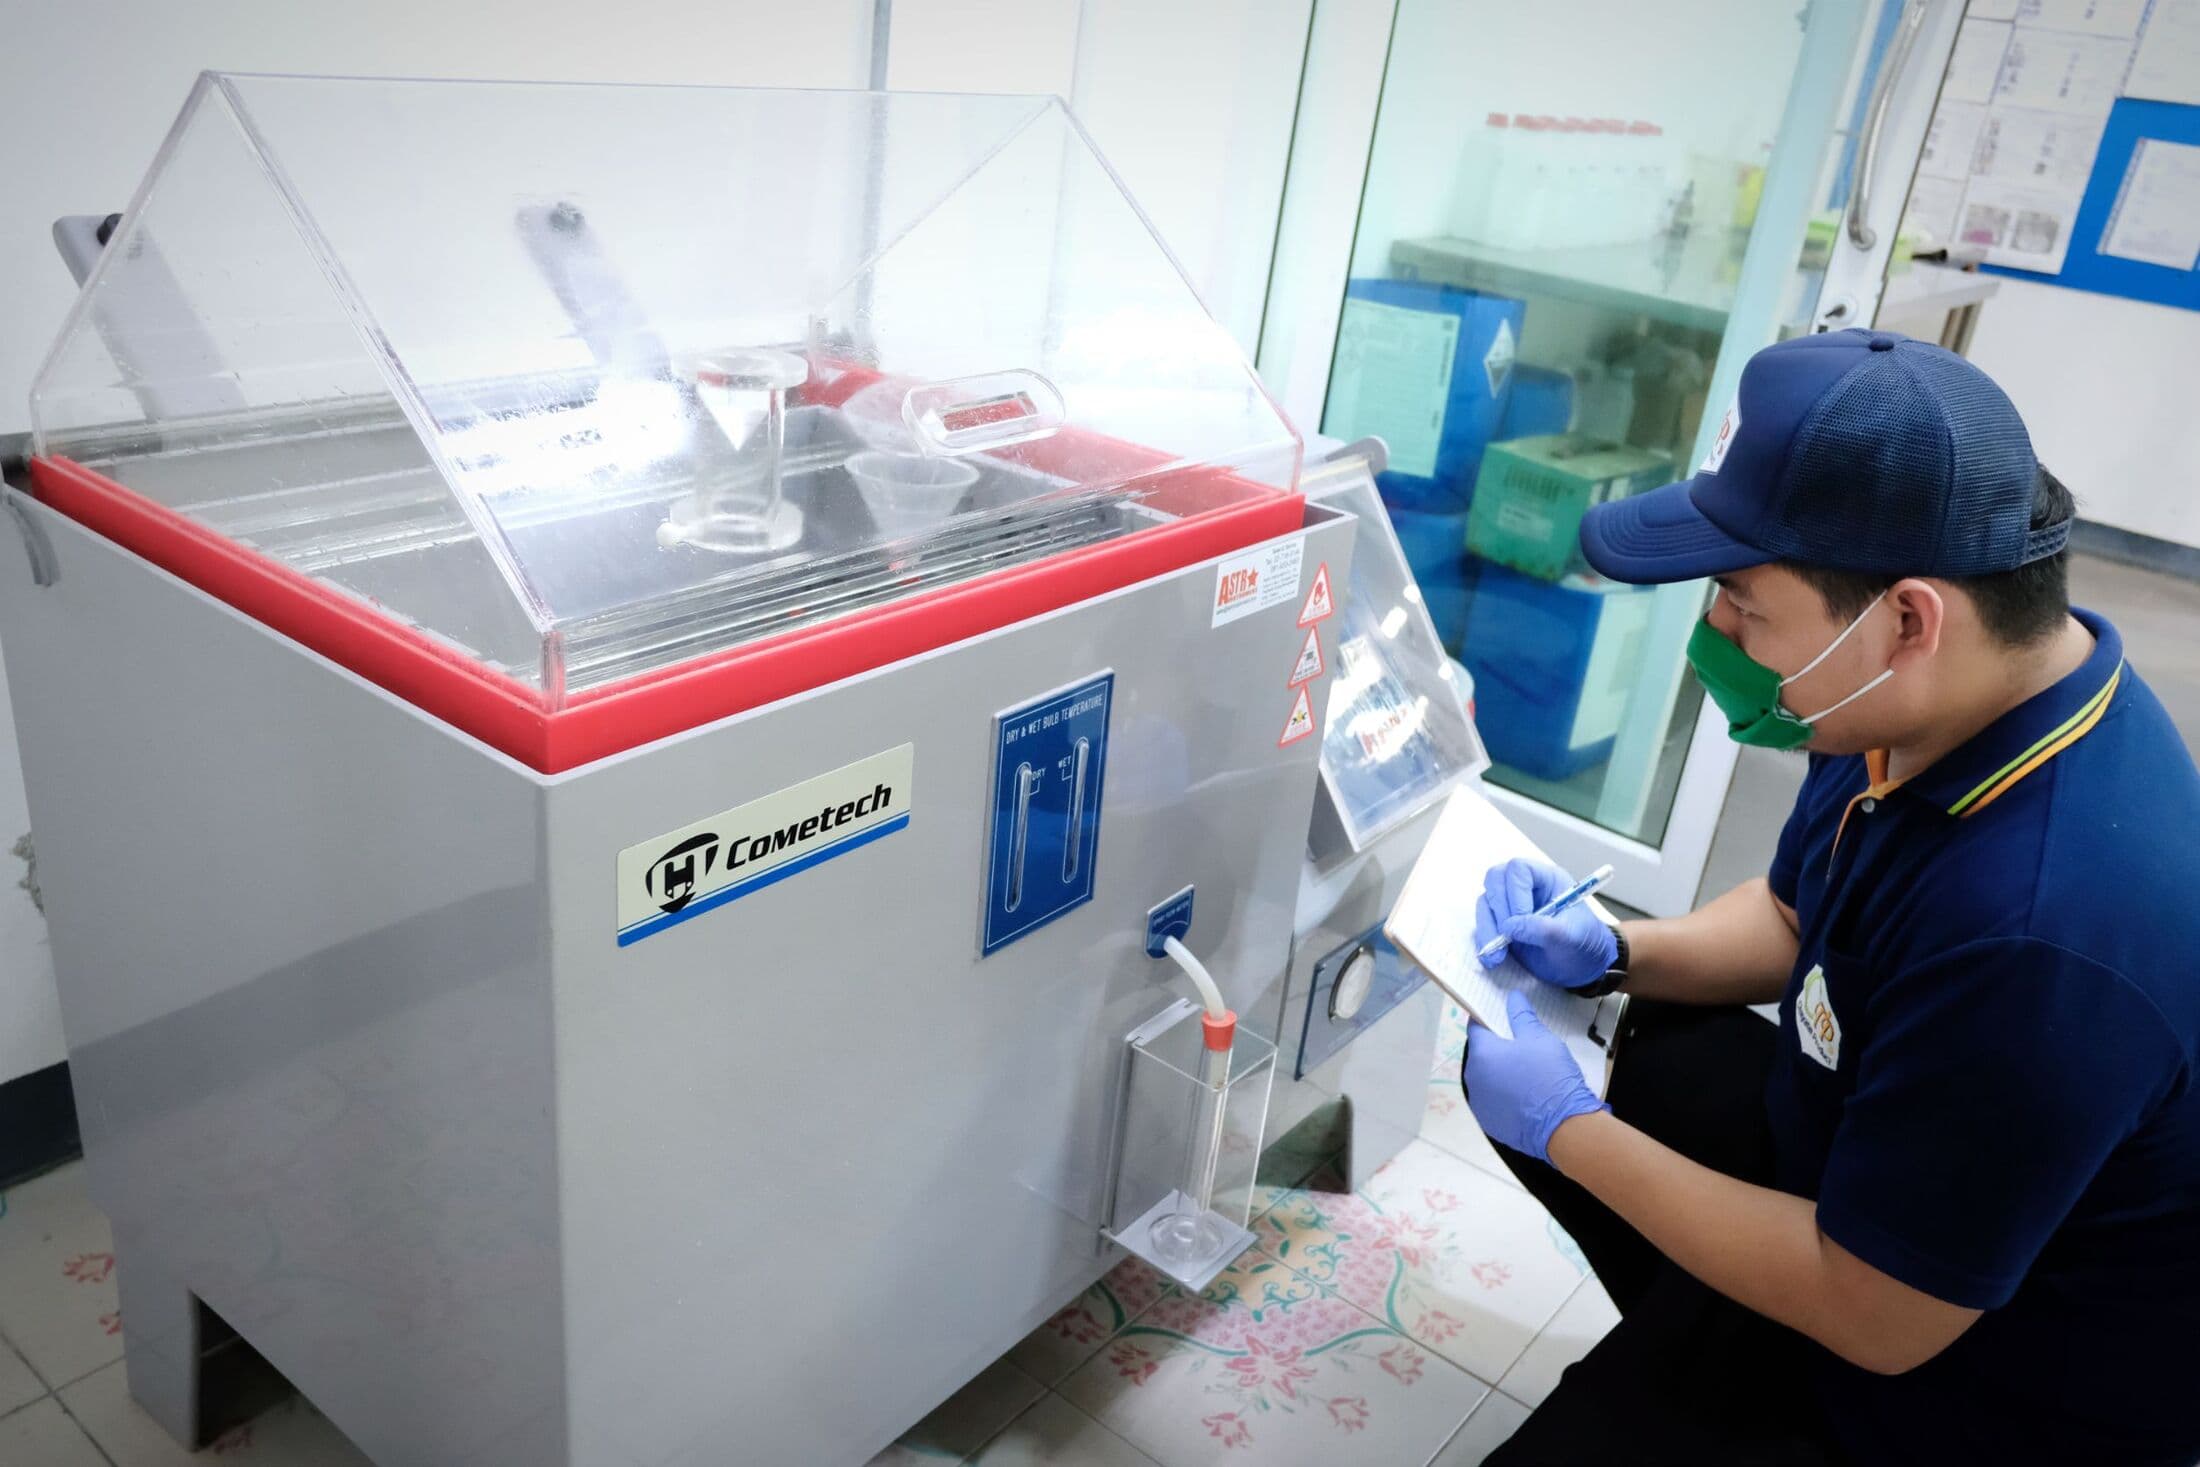
เครื่องทดสอบ Salt Spray
ทดสอบความทนการกัดกร่อนด้วยละอองน้ำเกลือ ตามชั่วโมงที่สเปกลูกค้ากำหนด
 P-23 · ภาพชั่วคราว
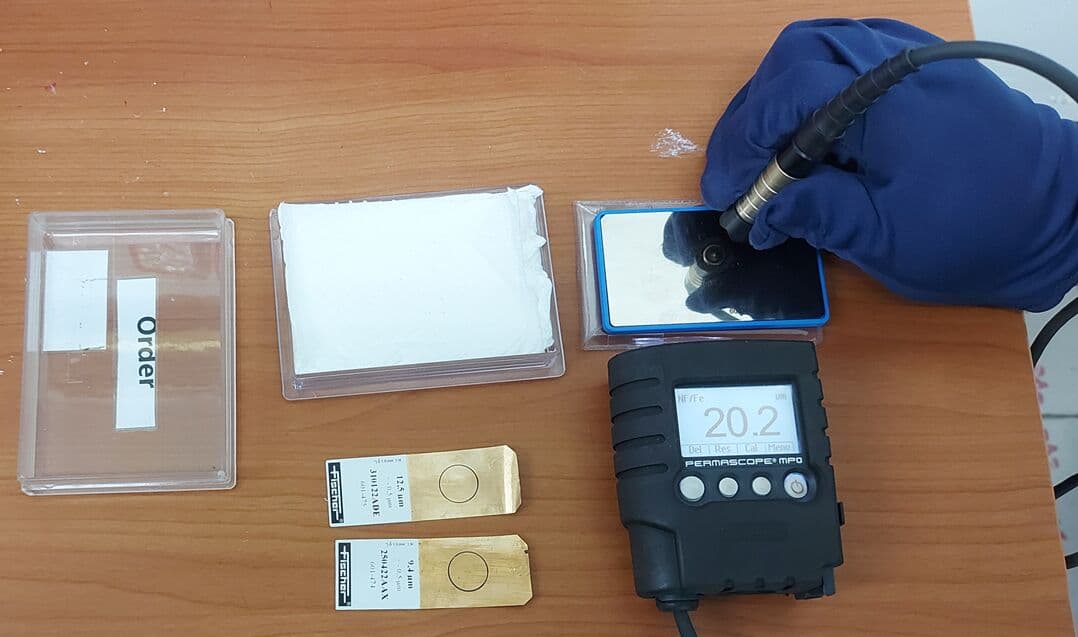
เครื่องวัดความหนาแบบพกพา
ตรวจความหนาผิวชุบหน้างานอย่างรวดเร็วระหว่างการผลิต
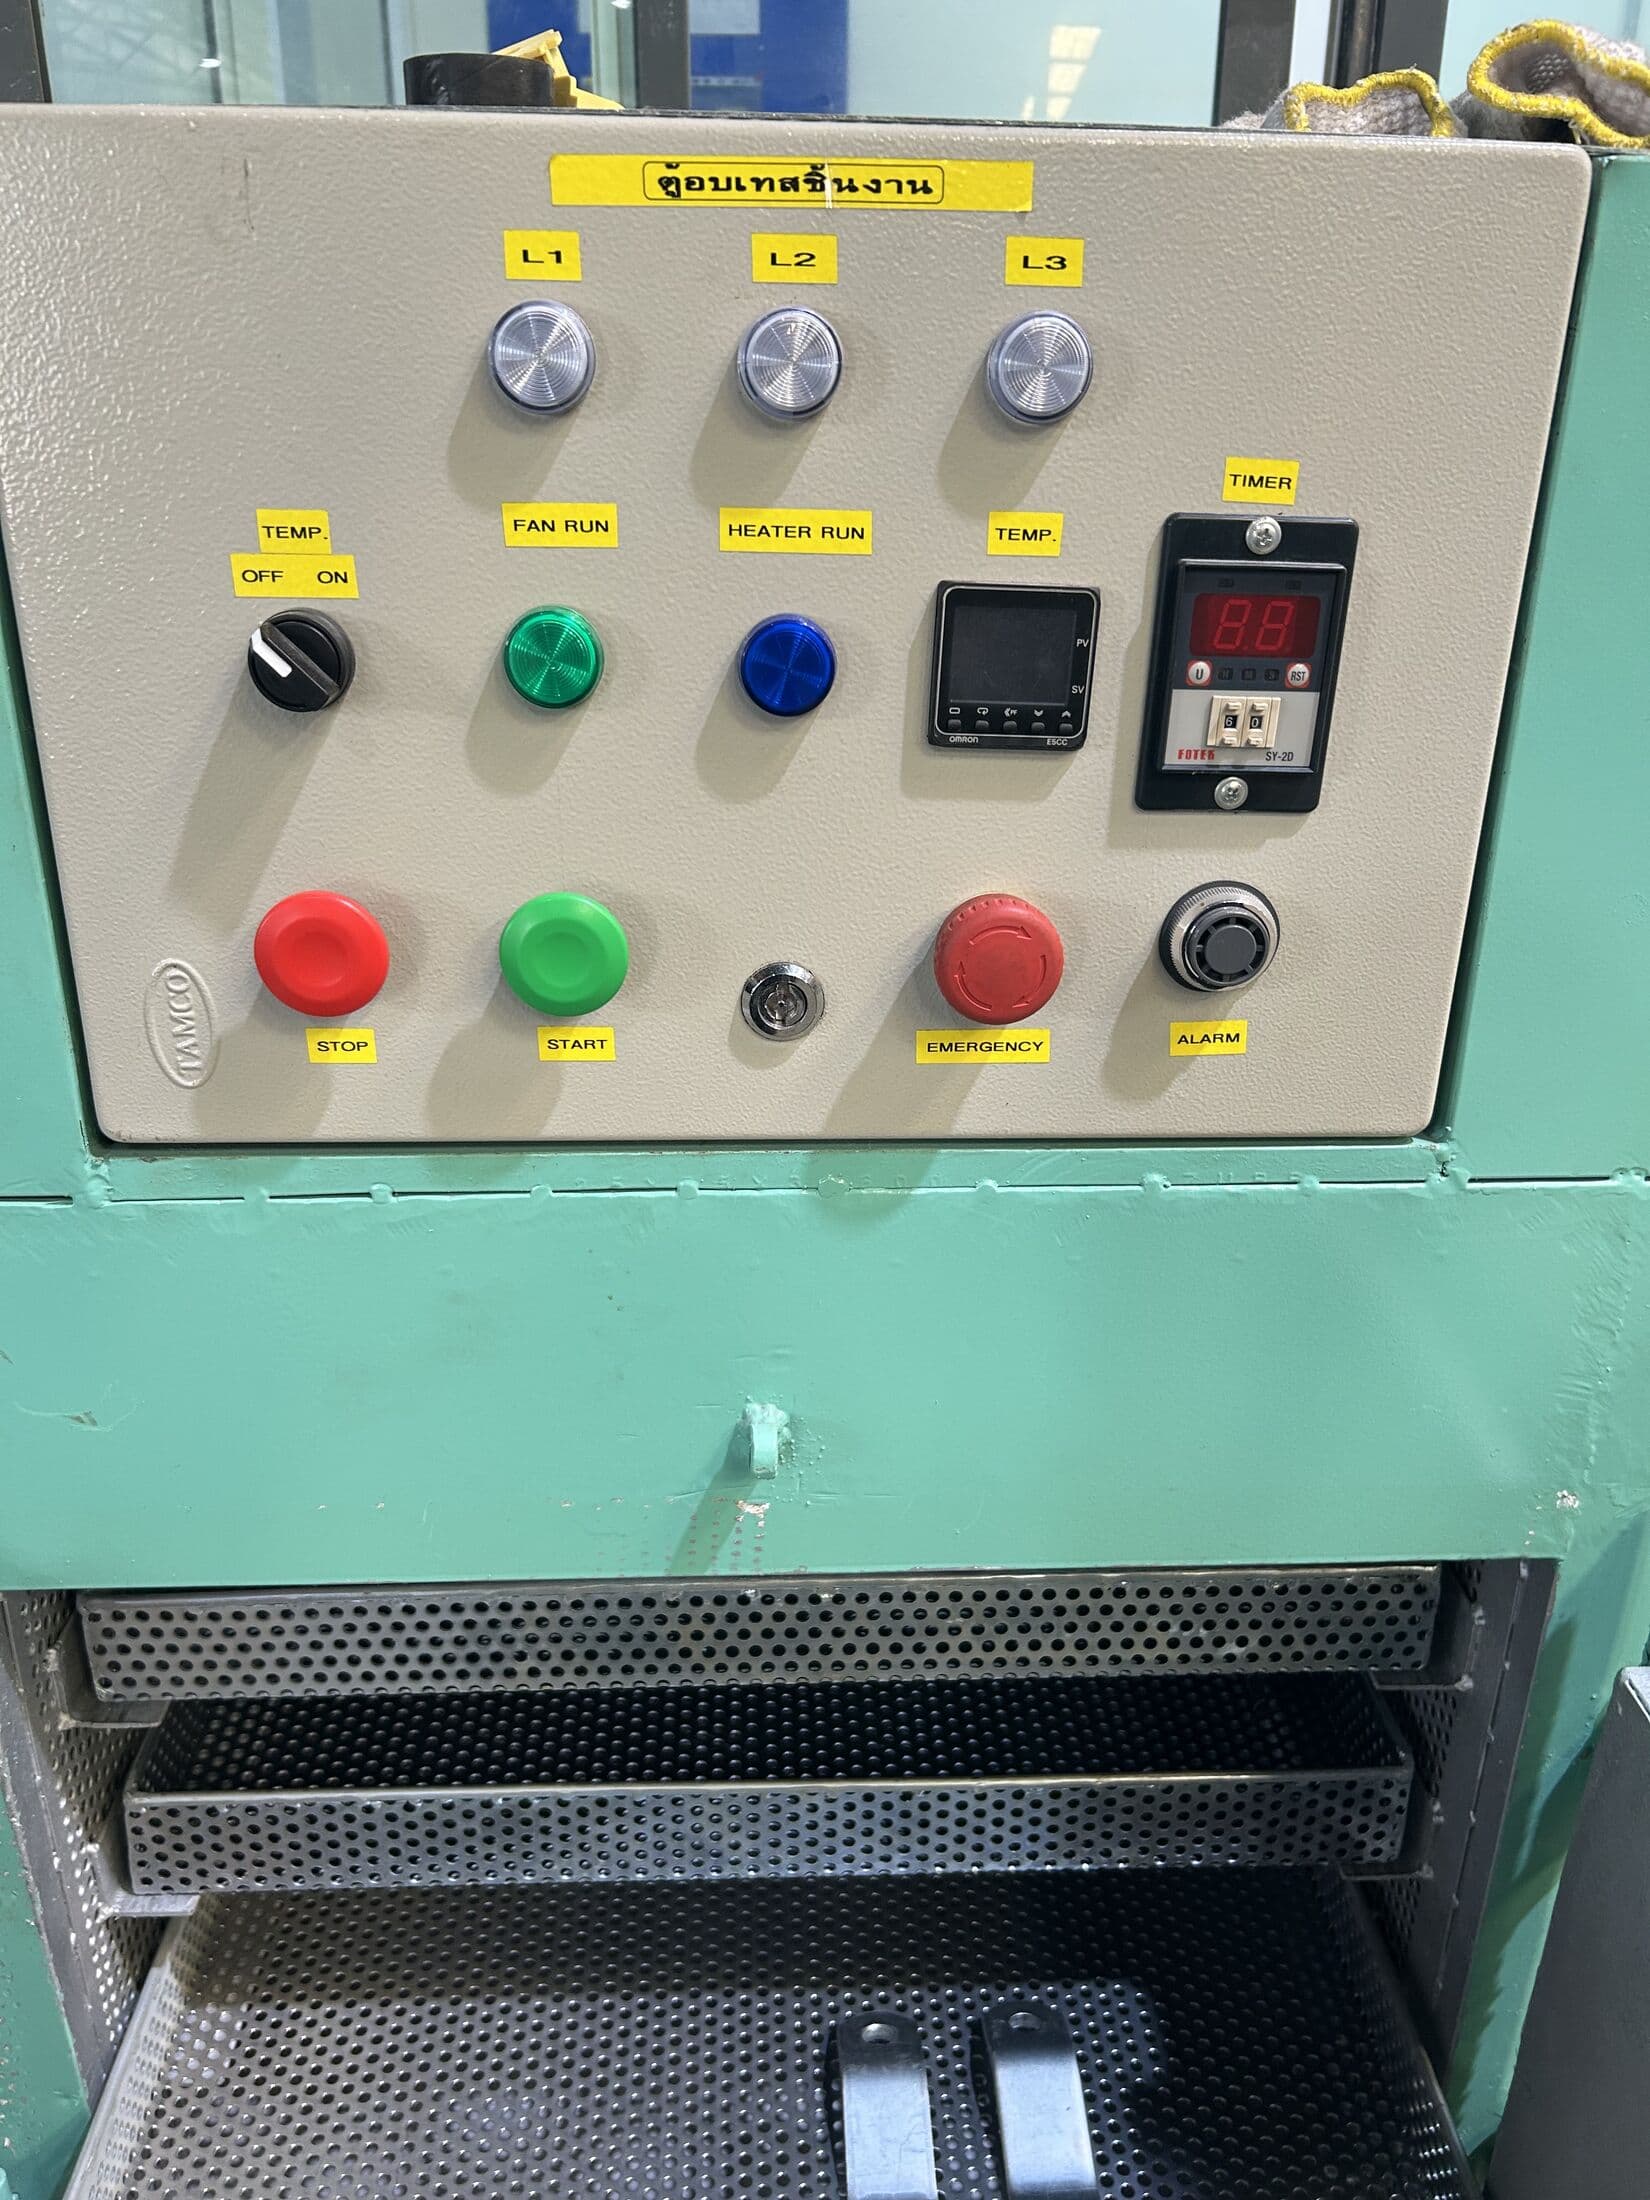 P-26 · ภาพชั่วคราว
เครื่อง Heat Quench Tester
ให้ความร้อนแล้วจุ่มน้ำทันที เพื่อตรวจการยึดเกาะและการพองของผิวชุบ
P-20 · ภาพชั่วคราวห้องวิเคราะห์น้ำยา
ไทเทรตและวัดค่าน้ำยาทุกบ่อทุก 4 ชั่วโมง บันทึกเข้าระบบ ERP พร้อมกราฟแนวโน้ม
ชิ้นงานหลังทดสอบ Salt Spray
ทดสอบตามชั่วโมงที่สเปกของลูกค้ากำหนด
เริ่มต้นงานชุบของคุณ