บริการ 02
ชุบซิงค์-นิกเกิล
โลหะผสมซิงค์-นิกเกิลแบบด่าง ทนการกัดกร่อนสูง สำหรับชิ้นส่วนใต้ท้องรถ ท่อ เพลา และดุมล้อ ตรวจสัดส่วนนิกเกิลด้วย XRF
01ภาพรวม
การชุบซิงค์-นิกเกิล (Zinc-Nickel Plating) คือการชุบโลหะผสมระหว่างสังกะสีกับนิกเกิล ซึ่งโดยทั่วไปทนการกัดกร่อนได้สูงกว่าซิงค์ธรรมดาหลายเท่า และคงคุณสมบัติได้ดีเมื่อชิ้นงานต้องเจอความร้อน จึงเป็นที่นิยมสำหรับชิ้นส่วนใต้ท้องรถ ห้องเครื่อง ท่อ เพลา และดุมล้อ
เราใช้น้ำยาซิงค์-นิกเกิลแบบด่าง (Alkaline zinc-nickel) พร้อมพาสซีเวชันไตรวาเลนต์สำหรับซิงค์-นิกเกิลโดยเฉพาะ ทั้งสีเงิน/ฟ้า รุ้ง และดำ บ่อชุบและบ่อพาสซีเวชันเติมน้ำยาอัตโนมัติ (Auto-dose) และทีมควบคุมน้ำยาวิเคราะห์ความเข้มข้นของบ่อชุบทุก 4 ชั่วโมง เพื่อรักษาสัดส่วนโลหะผสมให้คงที่
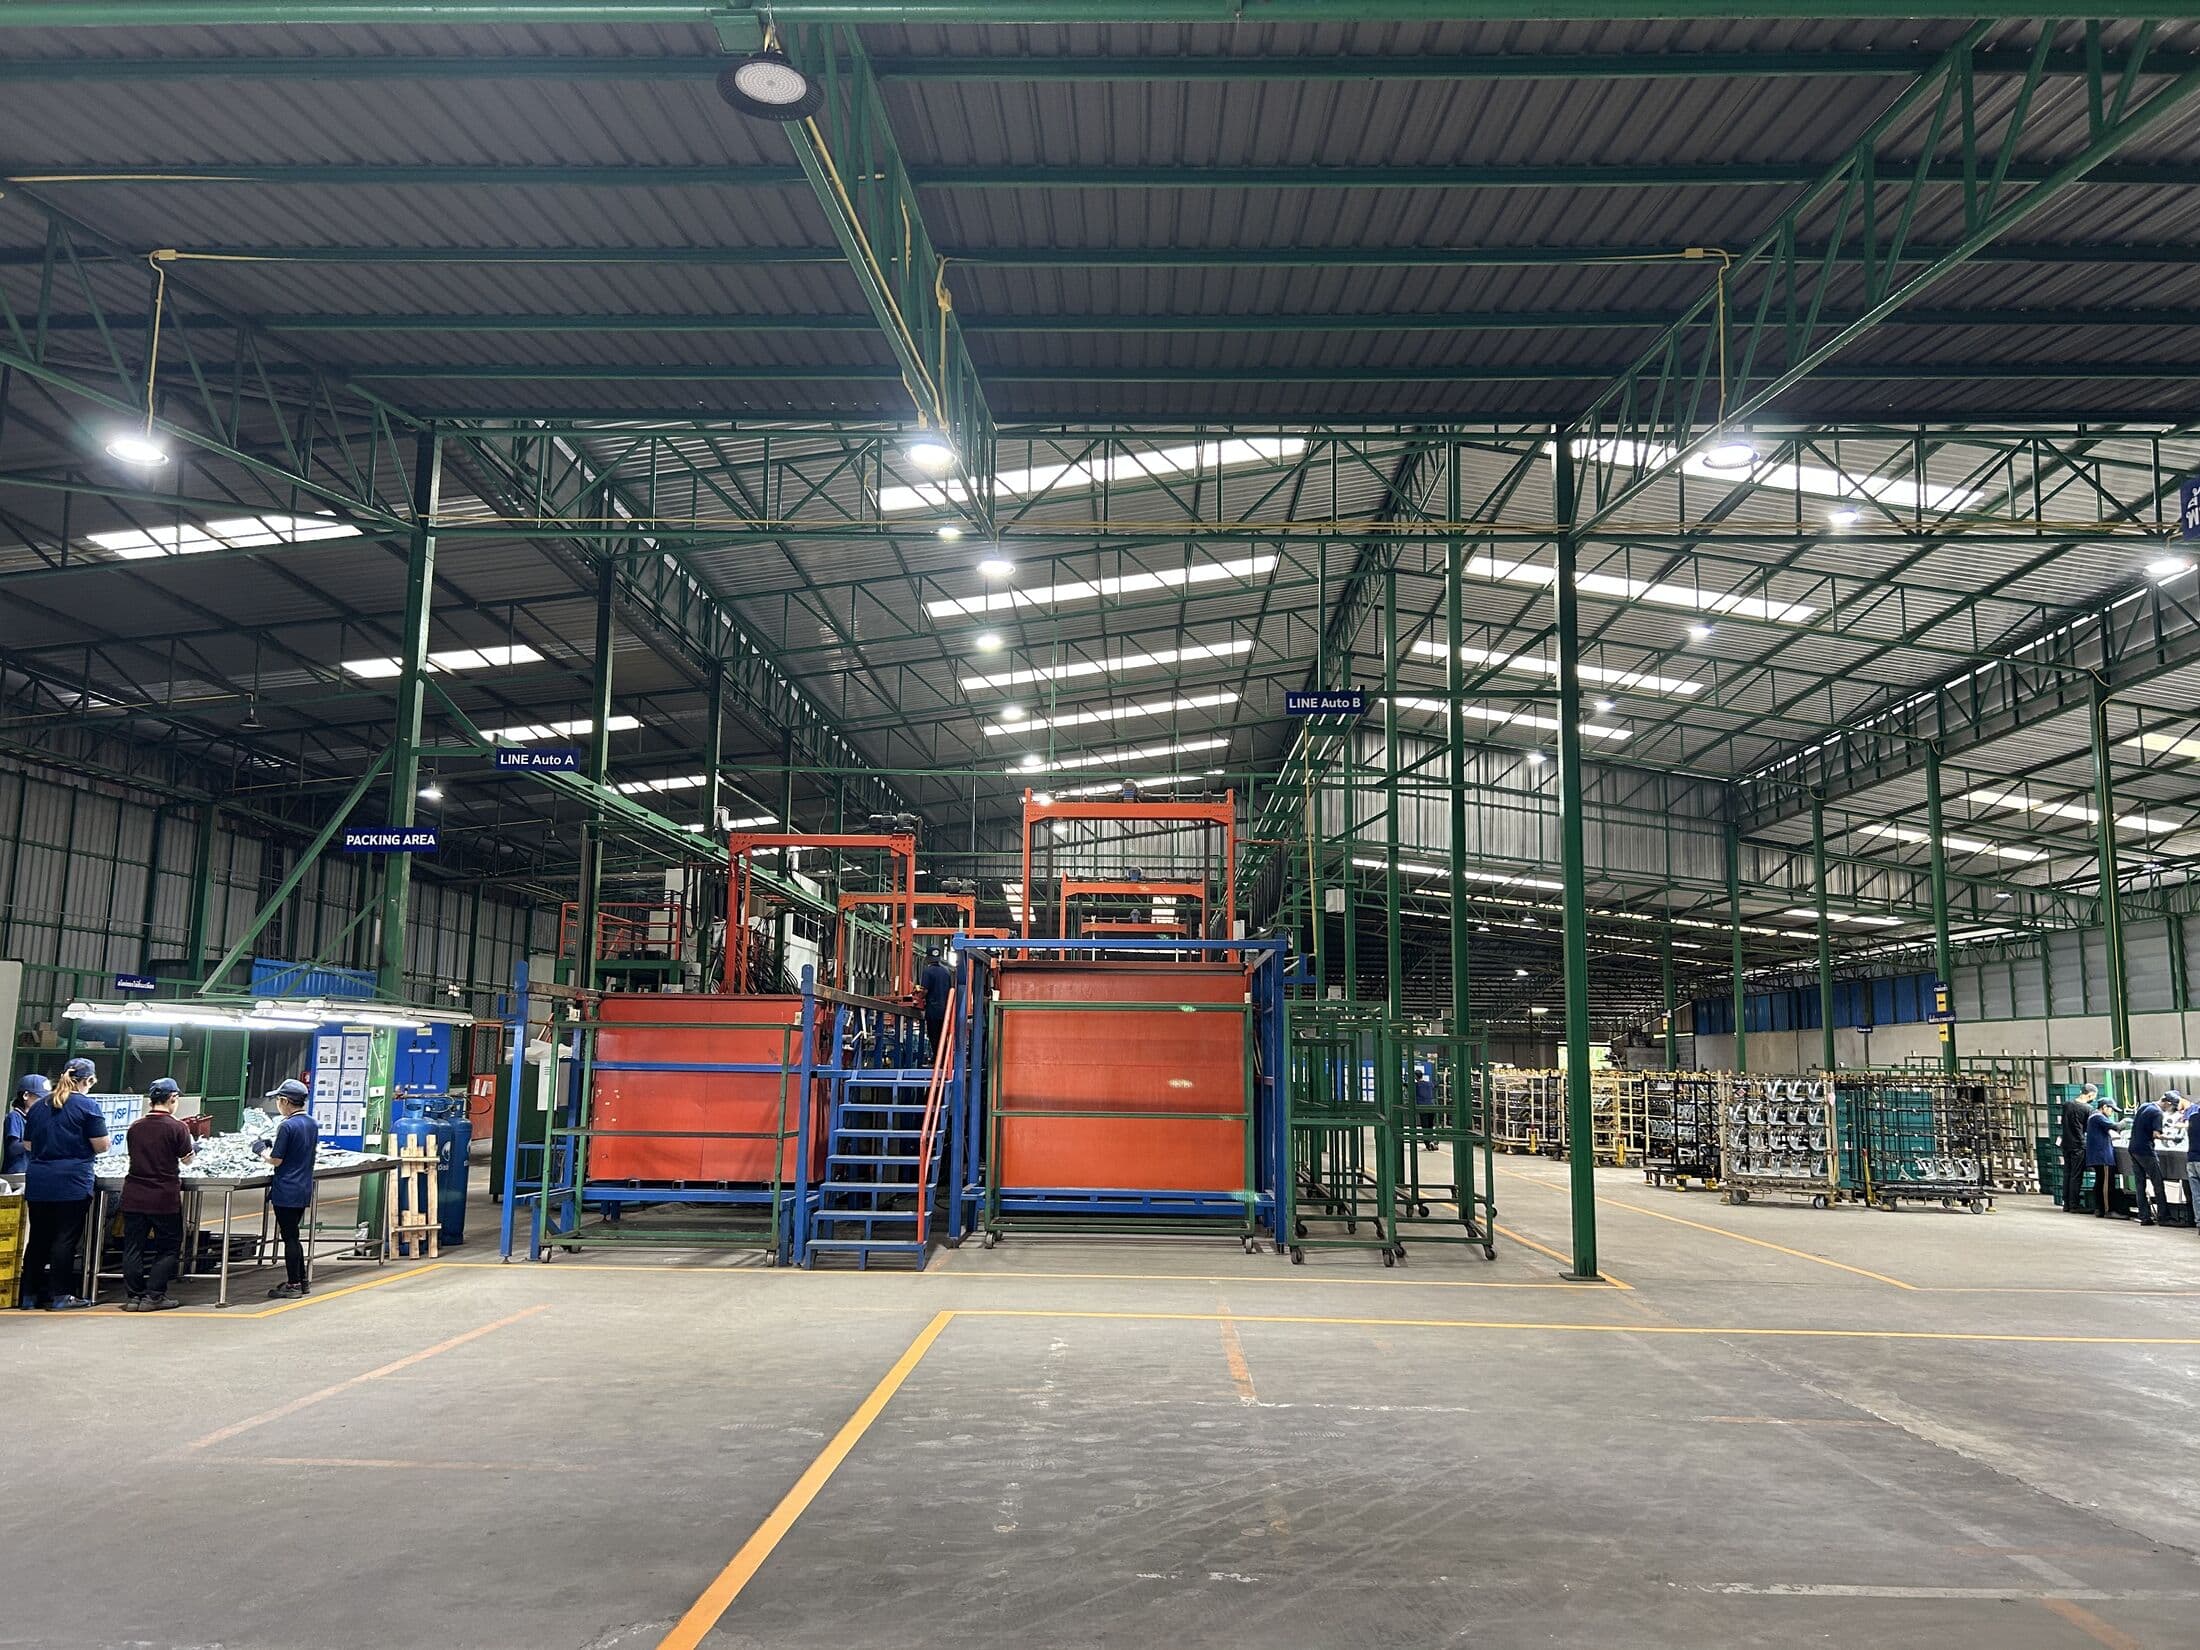
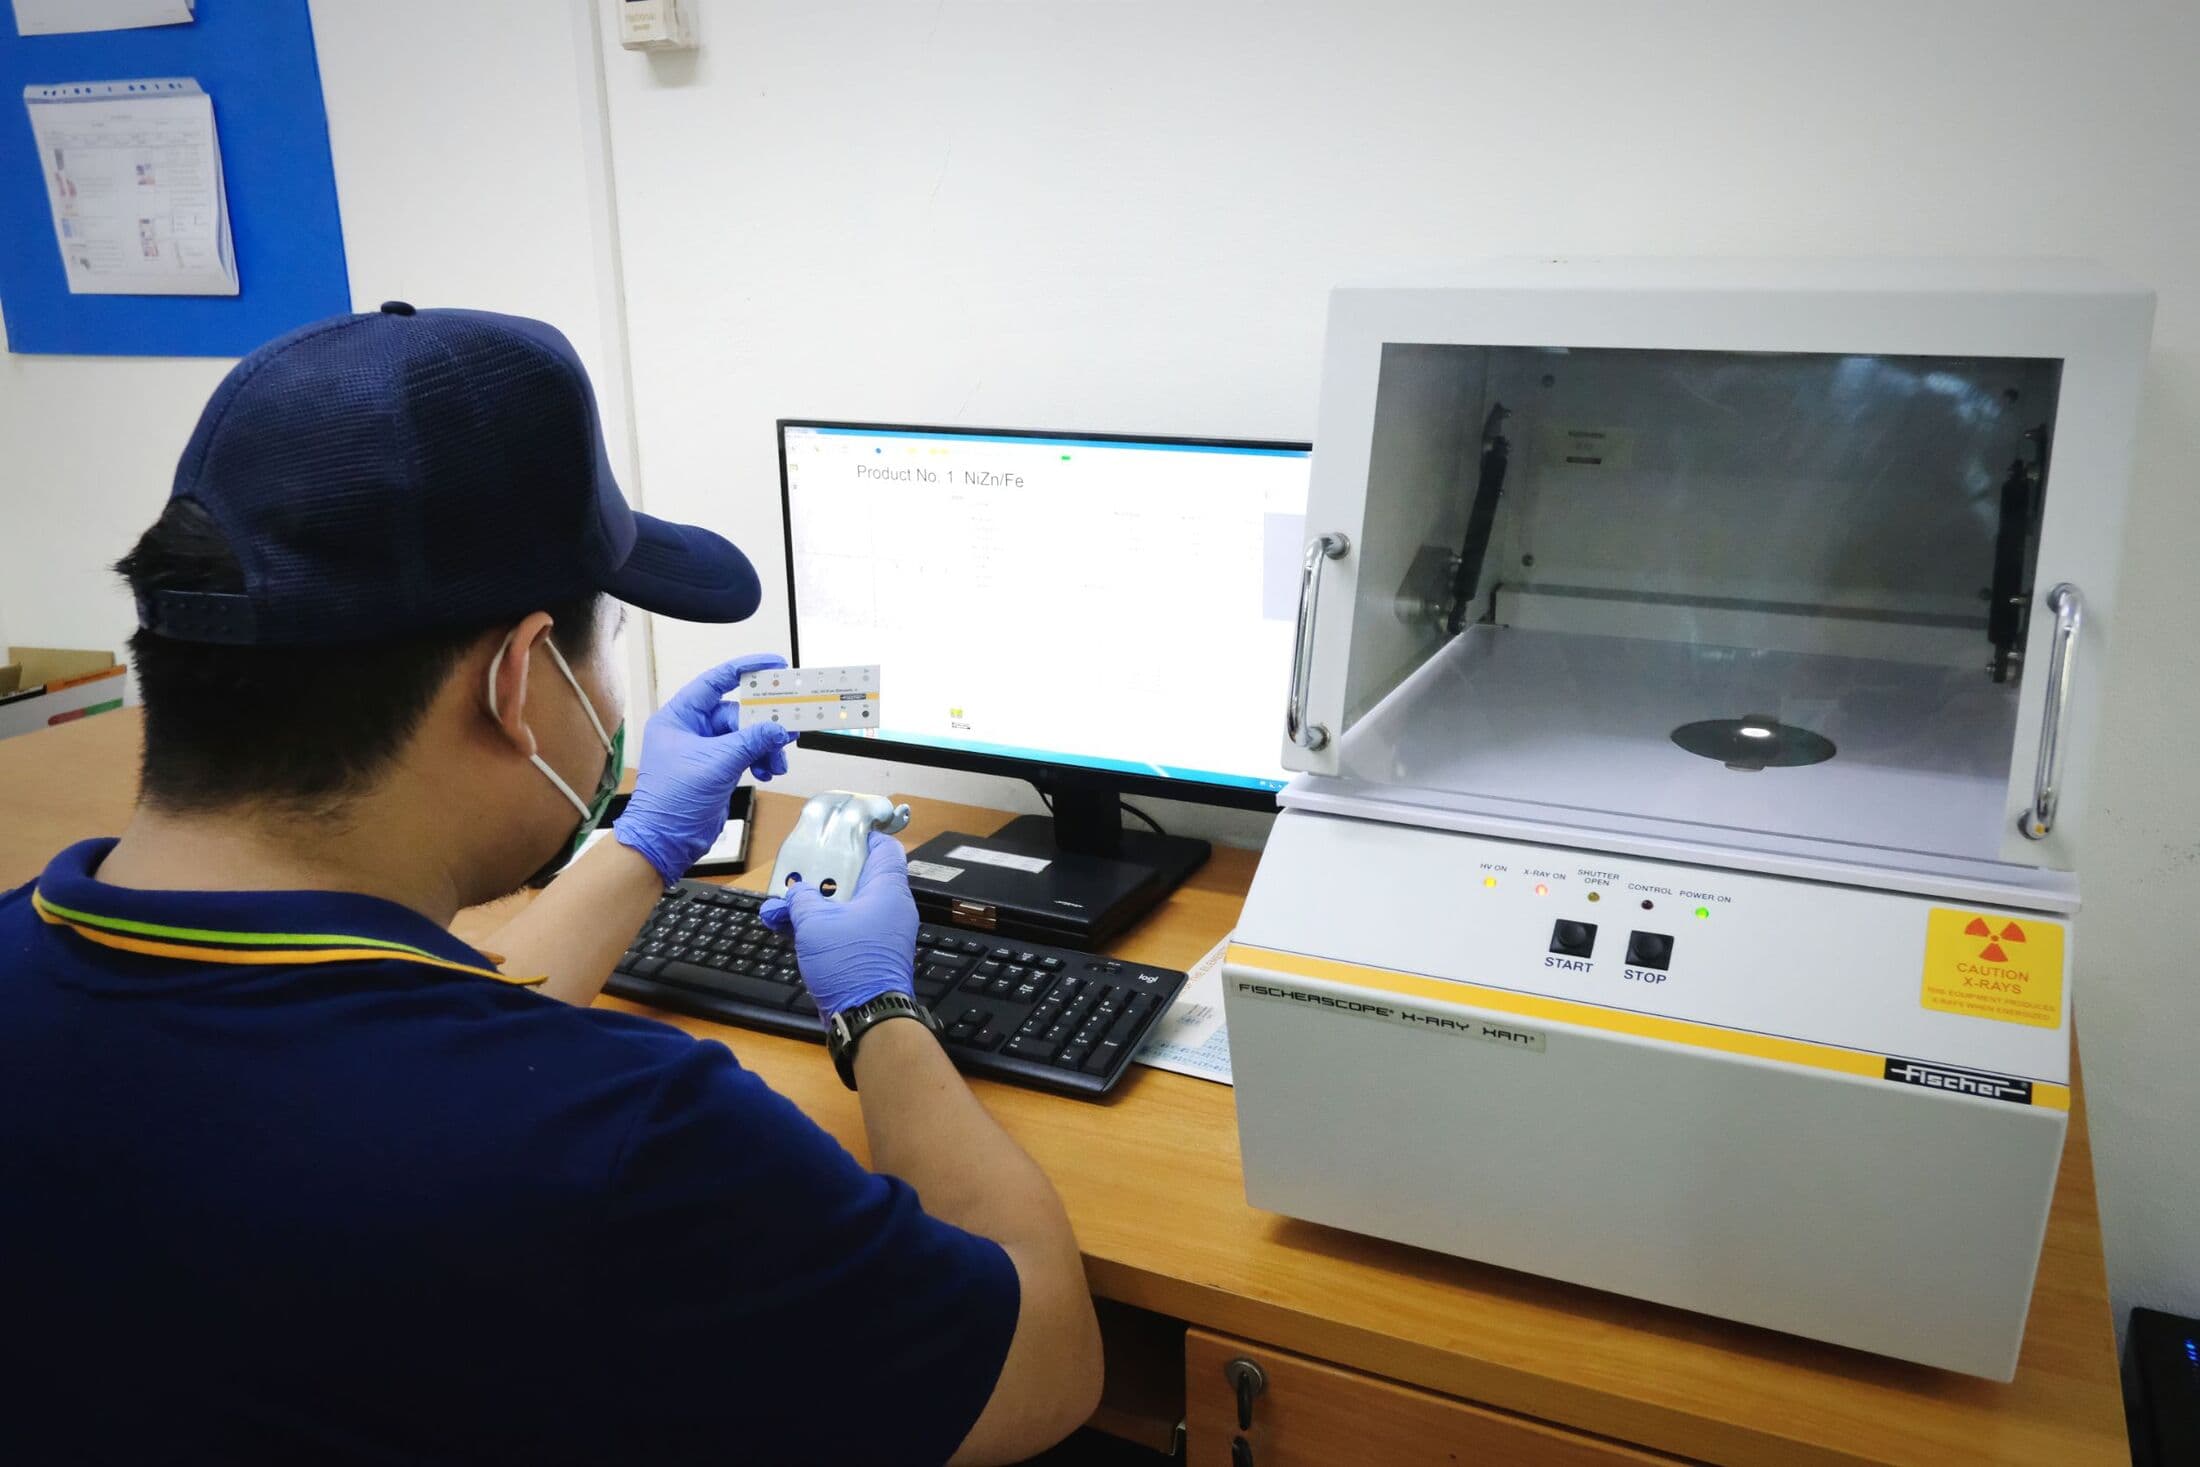
Line A เป็นไลน์หลักของงานซิงค์-นิกเกิล และ Line B รองรับงานซิงค์-นิกเกิลสำหรับชิ้นงานขนาดใหญ่ ทุกล็อตวัดความหนาผิวชุบและสัดส่วนนิกเกิลด้วยเครื่อง X-Ray (XRF)
- น้ำยาชุบ
- ซิงค์-นิกเกิลแบบด่าง
- พาสซีเวชัน
- ไตรวาเลนต์ (Cr³⁺) เงิน/ฟ้า รุ้ง ดำ
- ความหนาผิวชุบ
- ≥ 5 ถึง 12 ไมครอน ตามสเปก
- การตรวจสอบ
- XRF: ความหนาและสัดส่วนนิกเกิล
- ระยะเวลาผลิตมาตรฐาน
- 3 วันรอยืนยัน
- ปริมาณสั่งขั้นต่ำ
- รอข้อมูลจริง
02ผิวชุบและสเปก
รหัสผิวชุบและความหนาที่เราผลิต หรือตามที่ลูกค้ากำหนด
รหัสผิวชุบที่ผลิตเป็นประจำ และรับผลิตตามสเปกที่ลูกค้ากำหนด — ชั่วโมงทดสอบ Salt Spray ที่มีป้าย “รอยืนยัน” ตีความจากตัวเลขท้ายรหัส
ZNS120
- สี
- เงินรอยืนยัน
- Salt spray
- 120 ชม.รอยืนยัน
- ความหนา
- ≥ 6 µm
ท่อดัดสำหรับ Nissan
ZNS480
- สี
- เงินรอยืนยัน
- Salt spray
- 480 ชม.รอยืนยัน
- ความหนา
- 8–12 µm
เพลาและดุมสำหรับ Ford
ZNB480
- สี
- ดำรอยืนยัน
- Salt spray
- 480 ชม.รอยืนยัน
- ความหนา
- 8–12 µm
ขายึดและชิ้นส่วนอุปกรณ์เสริม 4x4
ความหนาตามสเปกลูกค้า
ช่วงความหนาที่เราผลิตเป็นประจำตามสเปกของลูกค้า (ไมครอน)
- ≥ 5
- ≥ 6
- 6–12
- 8–12
ทุกล็อตวัดความหนา 5 จุดและบันทึกผลในระบบ ERP ก่อนส่งมอบ
03ขั้นตอนการทำงาน
ทุกขั้นตอน จากรับงานถึงส่งมอบ
อ้างอิงแผนภูมิกระบวนการ QC ของบริษัท ◇ คือจุดตรวจสอบคุณภาพ
- 01
รับงานและเตรียมการ
ตรวจรับชิ้นงาน แขวนเข้าฮังเกอร์ และตั้งโปรแกรมชุบตามชนิดงาน
- 1รับชิ้นงาน
- 2แขวนฮังเกอร์
- 3ตั้งโปรแกรม
- 4โหลดงานเข้าไลน์
- 02
เตรียมผิว
ขจัดคราบน้ำมัน ล้างกรด ทำความสะอาดด้วยไฟฟ้า และกระตุ้นผิว — สะอาดจริงก่อนลงบ่อชุบ
- 5ขจัดคราบเบื้องต้น
- 6ขจัดคราบไขมัน
- 9จุ่มกรดเบื้องต้น
- 10จุ่มกรด
- 13ทำความสะอาดด้วยไฟฟ้า
- 16กระตุ้นผิว
+ ล้างน้ำ × 8
- 03
ชุบผิว
ชุบซิงค์-นิกเกิลด้วยกระแสไฟที่ควบคุมและบันทึกโดย PLC ทุกบาร์
- 19ชุบซิงค์-นิกเกิล
+ ล้างน้ำ × 2
- 04
เคลือบและอบแห้ง
เคลือบพาสซีเวชันไตรวาเลนต์ เคลือบซีลเลอร์ เป่าลม และอบแห้ง
- 22พาสซีเวชัน (เงิน/ฟ้า รุ้ง ดำ)
- 25ซีลเลอร์
- 26เป่าลม
- 27อบแห้ง
- 28ถอดชิ้นงาน
+ ล้างน้ำ × 2
- 05
ตรวจสอบคุณภาพ
ตรวจ QC แพ็ค ตรวจ QA และทดสอบการใช้งานก่อนจัดเก็บ
- 29ตรวจ QC
- 30แพ็ค
- 31ตรวจ QA
- 32ทดสอบการใช้งาน
- 06
จัดเก็บและส่งมอบ
จัดเก็บอย่างเป็นระบบและจัดส่งตามแผนส่งมอบ
- 33จัดเก็บ
- 34ขนส่ง
04ตัวอย่างชิ้นงาน
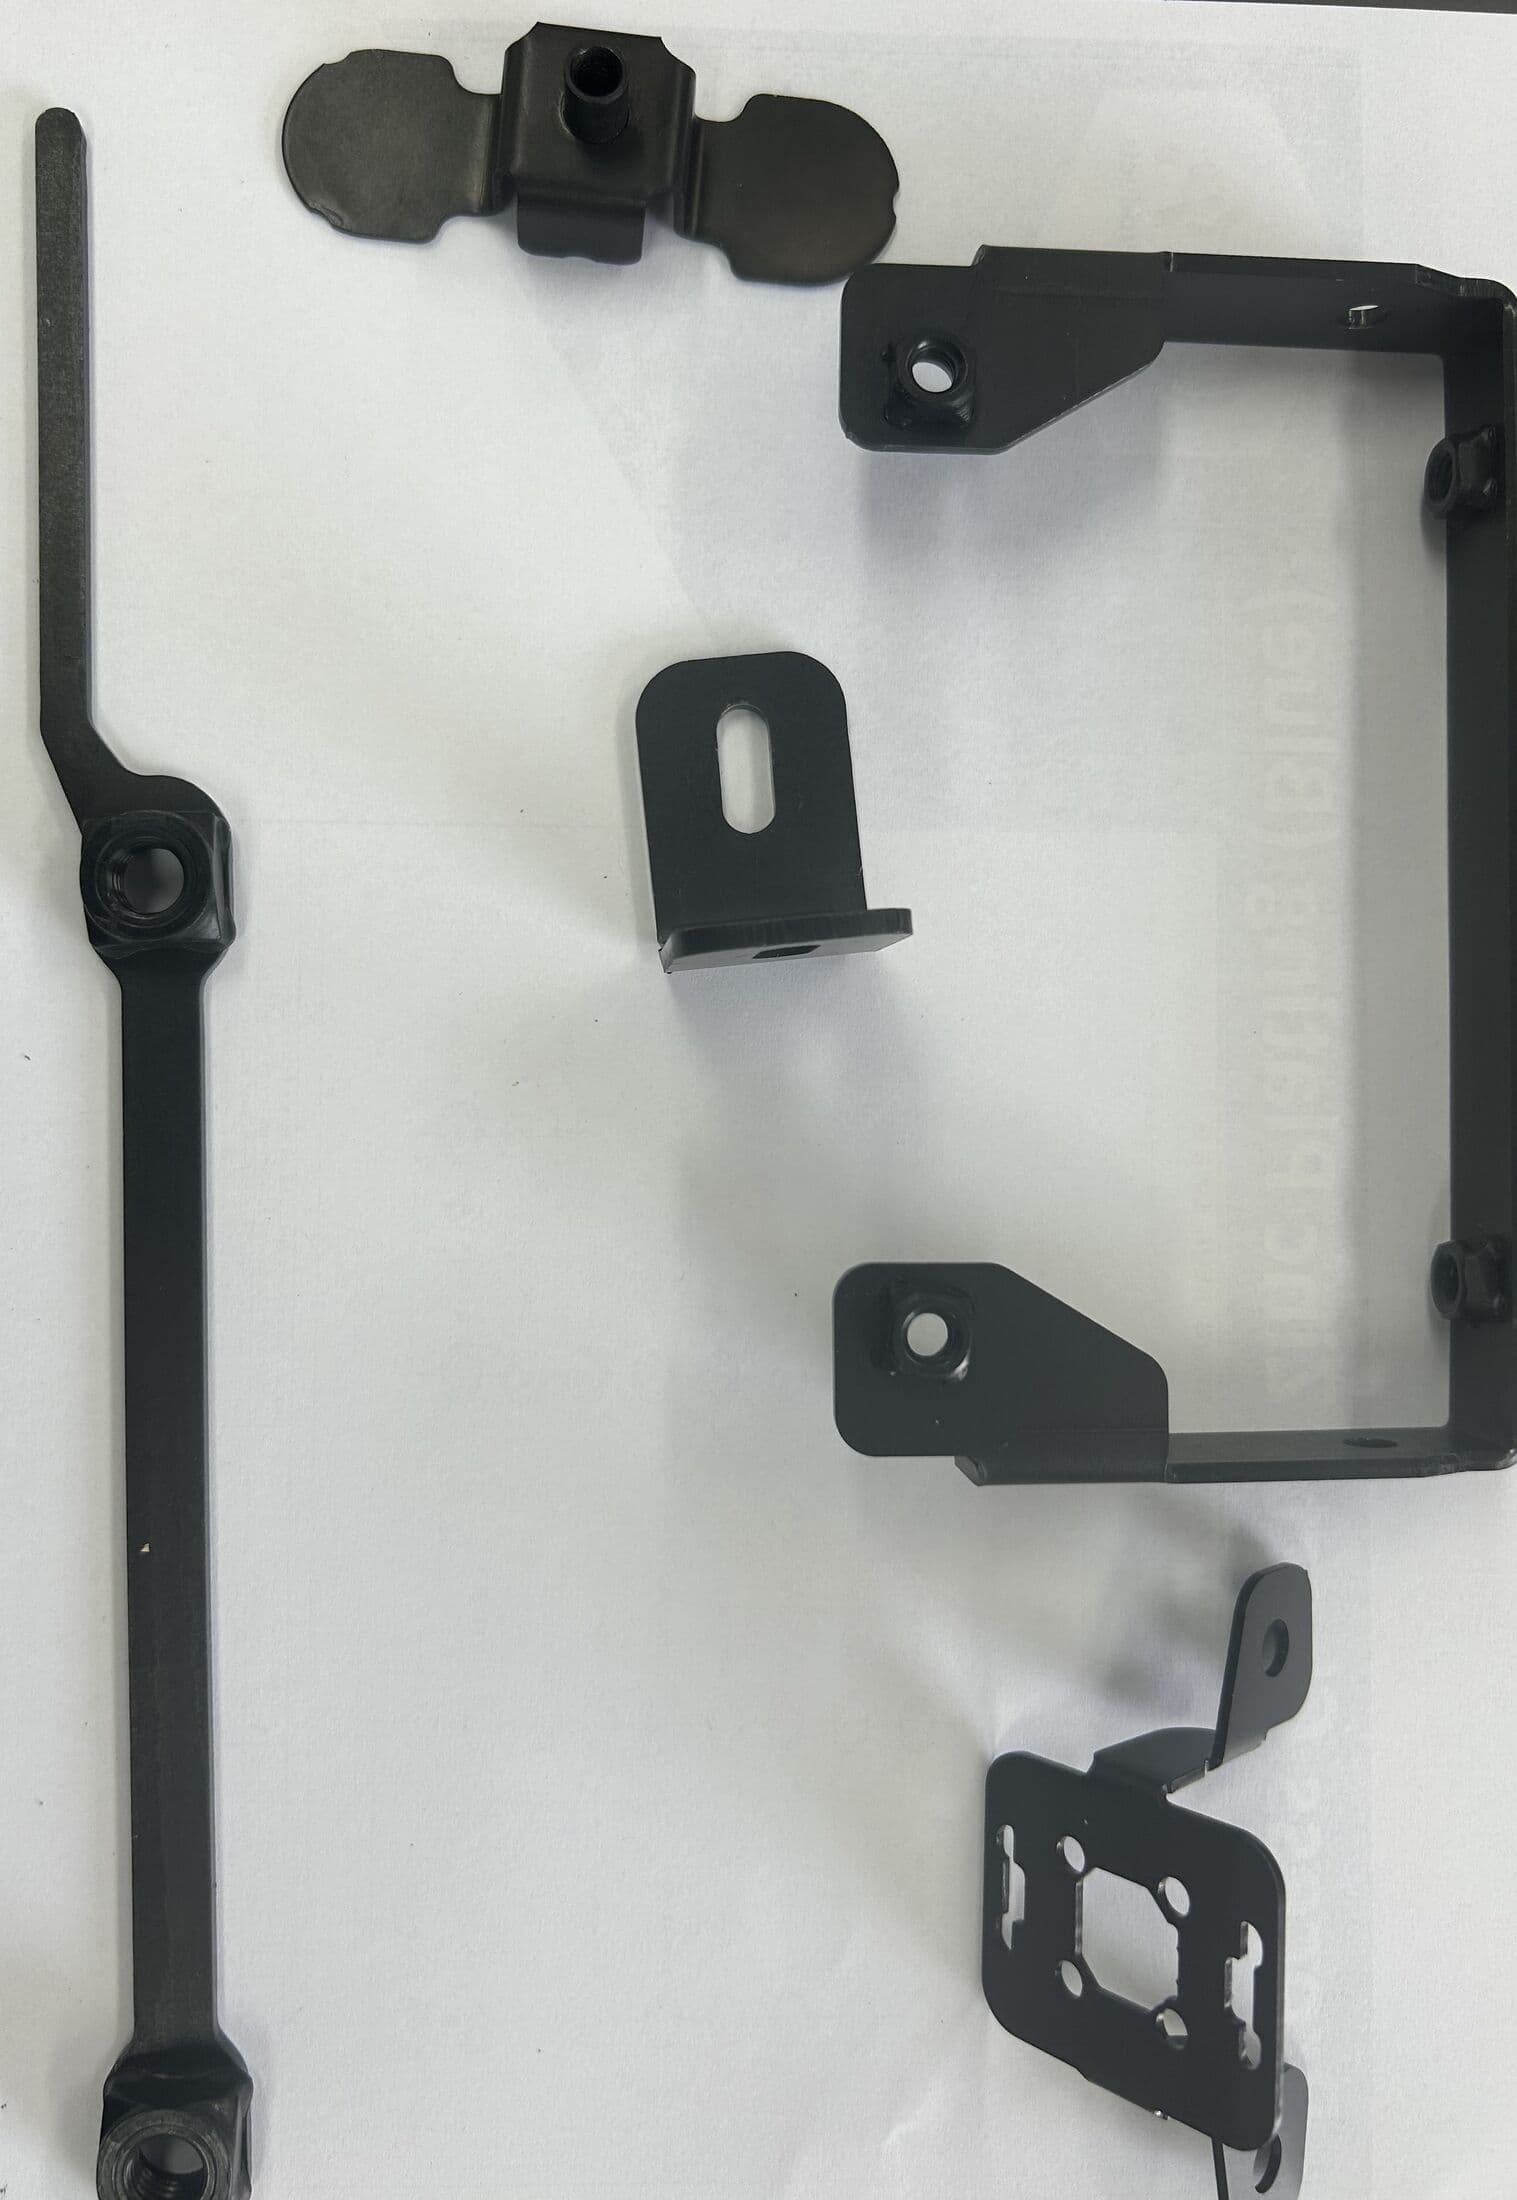
ชิ้นงานที่เราผลิตจริง
ภาพจาก Company Profile — ชิ้นส่วนสำหรับแบรนด์ OEM
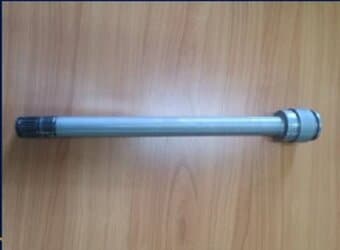 ZNS480
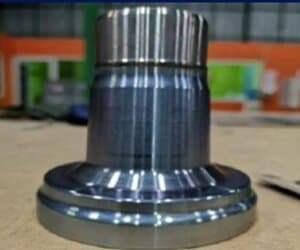 ZNS480
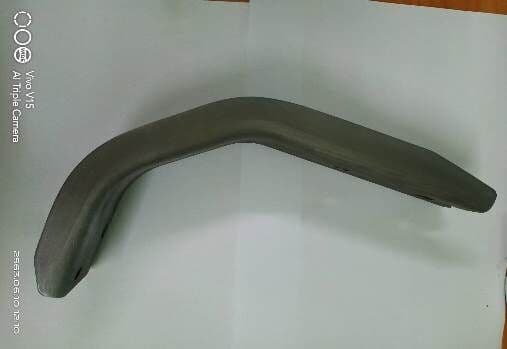 ZNS120
05สายการผลิตที่รับงานนี้
Line A
อัตโนมัติLine B
อัตโนมัติLine C: รอข้อมูลจริง
06การตรวจสอบคุณภาพ
- วัดความหนาผิวชุบและสัดส่วนนิกเกิลด้วยเครื่อง X-Ray (XRF) แบบไม่ทำลายชิ้นงาน
- วัดความหนา 5 จุดทุกล็อต และบันทึกผลในระบบ ERP
- ทดสอบ Salt Spray ตามชั่วโมงที่สเปกกำหนด
- ทดสอบ Heat Quench ตรวจการยึดเกาะและการพองของผิวชุบ
- ตรวจสายตาและทดสอบการใช้งานก่อนจัดเก็บ
07แกลเลอรี
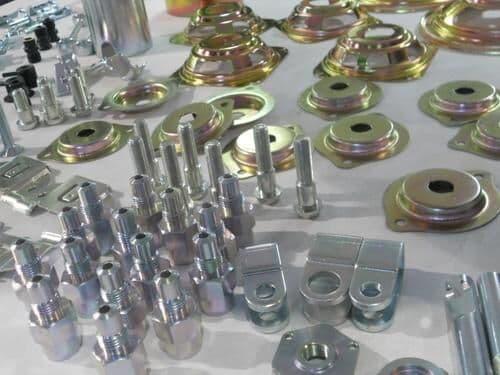
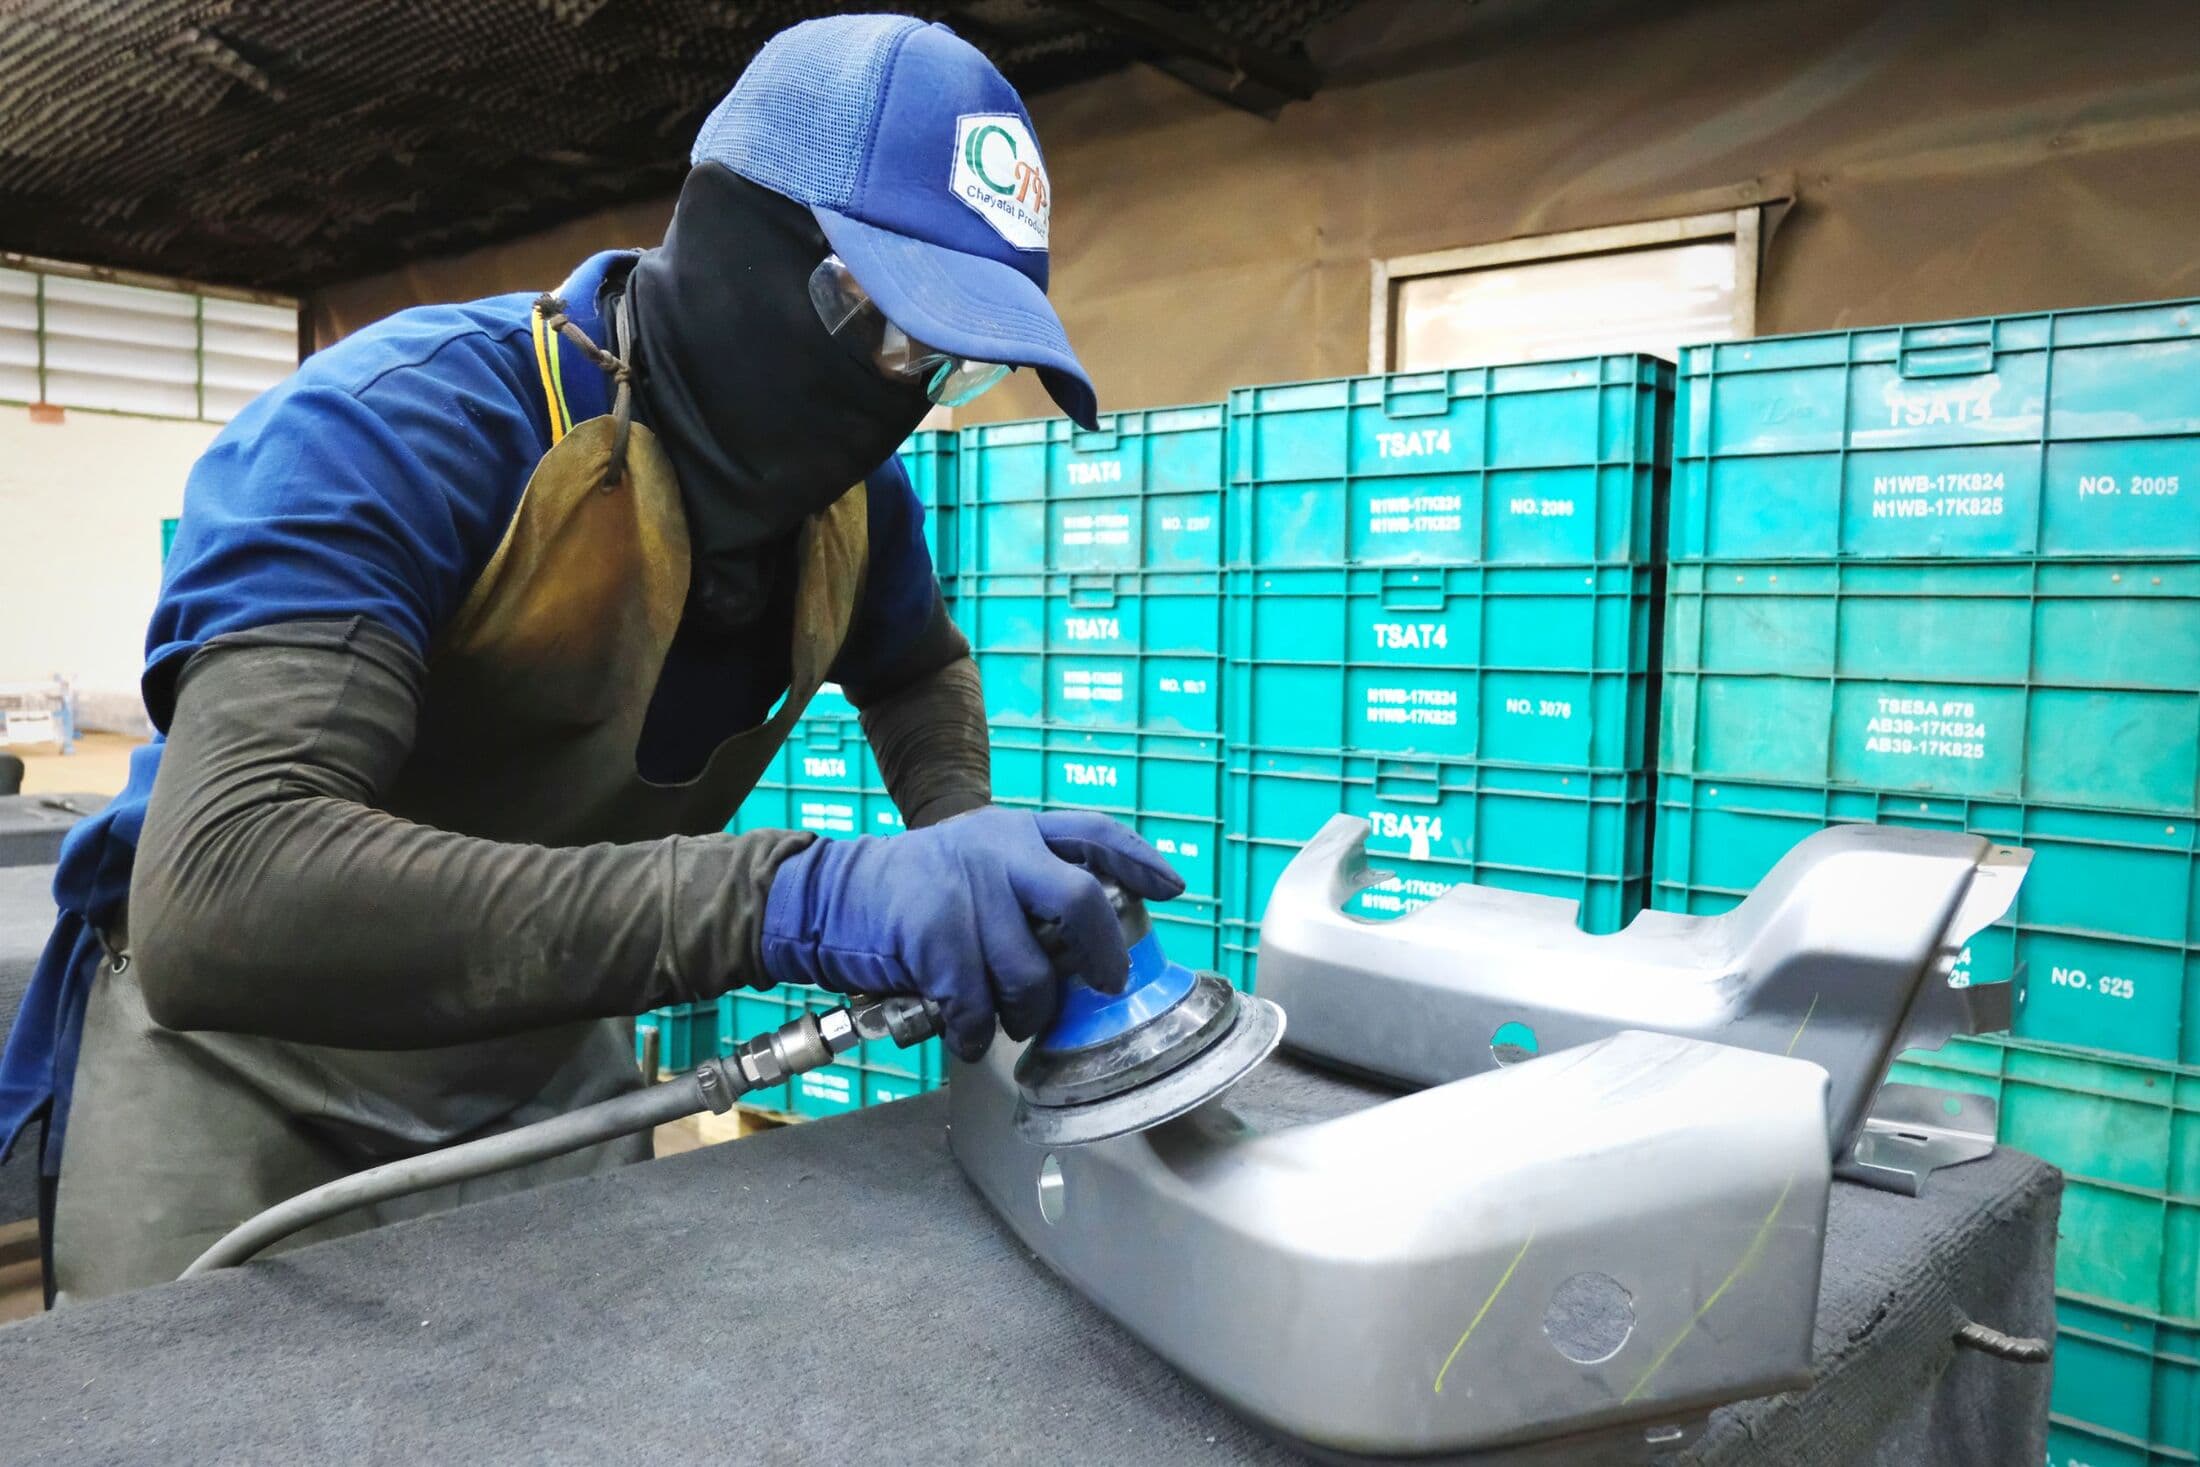
ภาพงานจริงจากโรงงาน
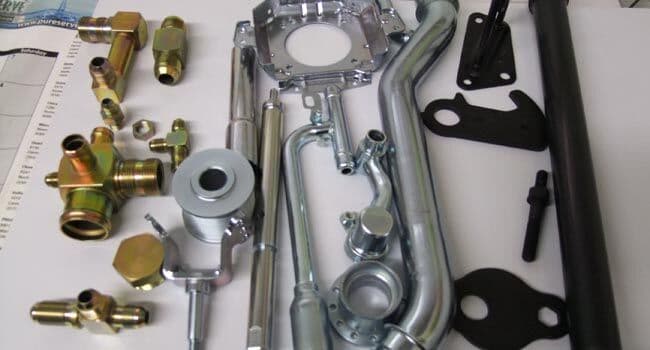 P-46 · ภาพชั่วคราวP-47 · ภาพชั่วคราว
 P-22 · ภาพชั่วคราว
08คำถามที่พบบ่อย
คำถามเกี่ยวกับงานชุบซิงค์-นิกเกิล
ไม่พบคำตอบที่ต้องการ? ส่งสเปกชิ้นงานมาให้เราประเมินได้เลย
ซิงค์-นิกเกิลดีกว่าซิงค์ธรรมดาอย่างไร?
ตรวจสัดส่วนนิกเกิลในผิวชุบอย่างไร?
มีพาสซีเวชันสีอะไรบ้าง?
รับชิ้นงานขนาดใหญ่สุดเท่าไร?
ใช้เวลาผลิตกี่วัน?
เริ่มต้นงานชุบของคุณ